
衬四氟管道焊接方法避坑:源头厂家真实口碑,不花冤枉钱
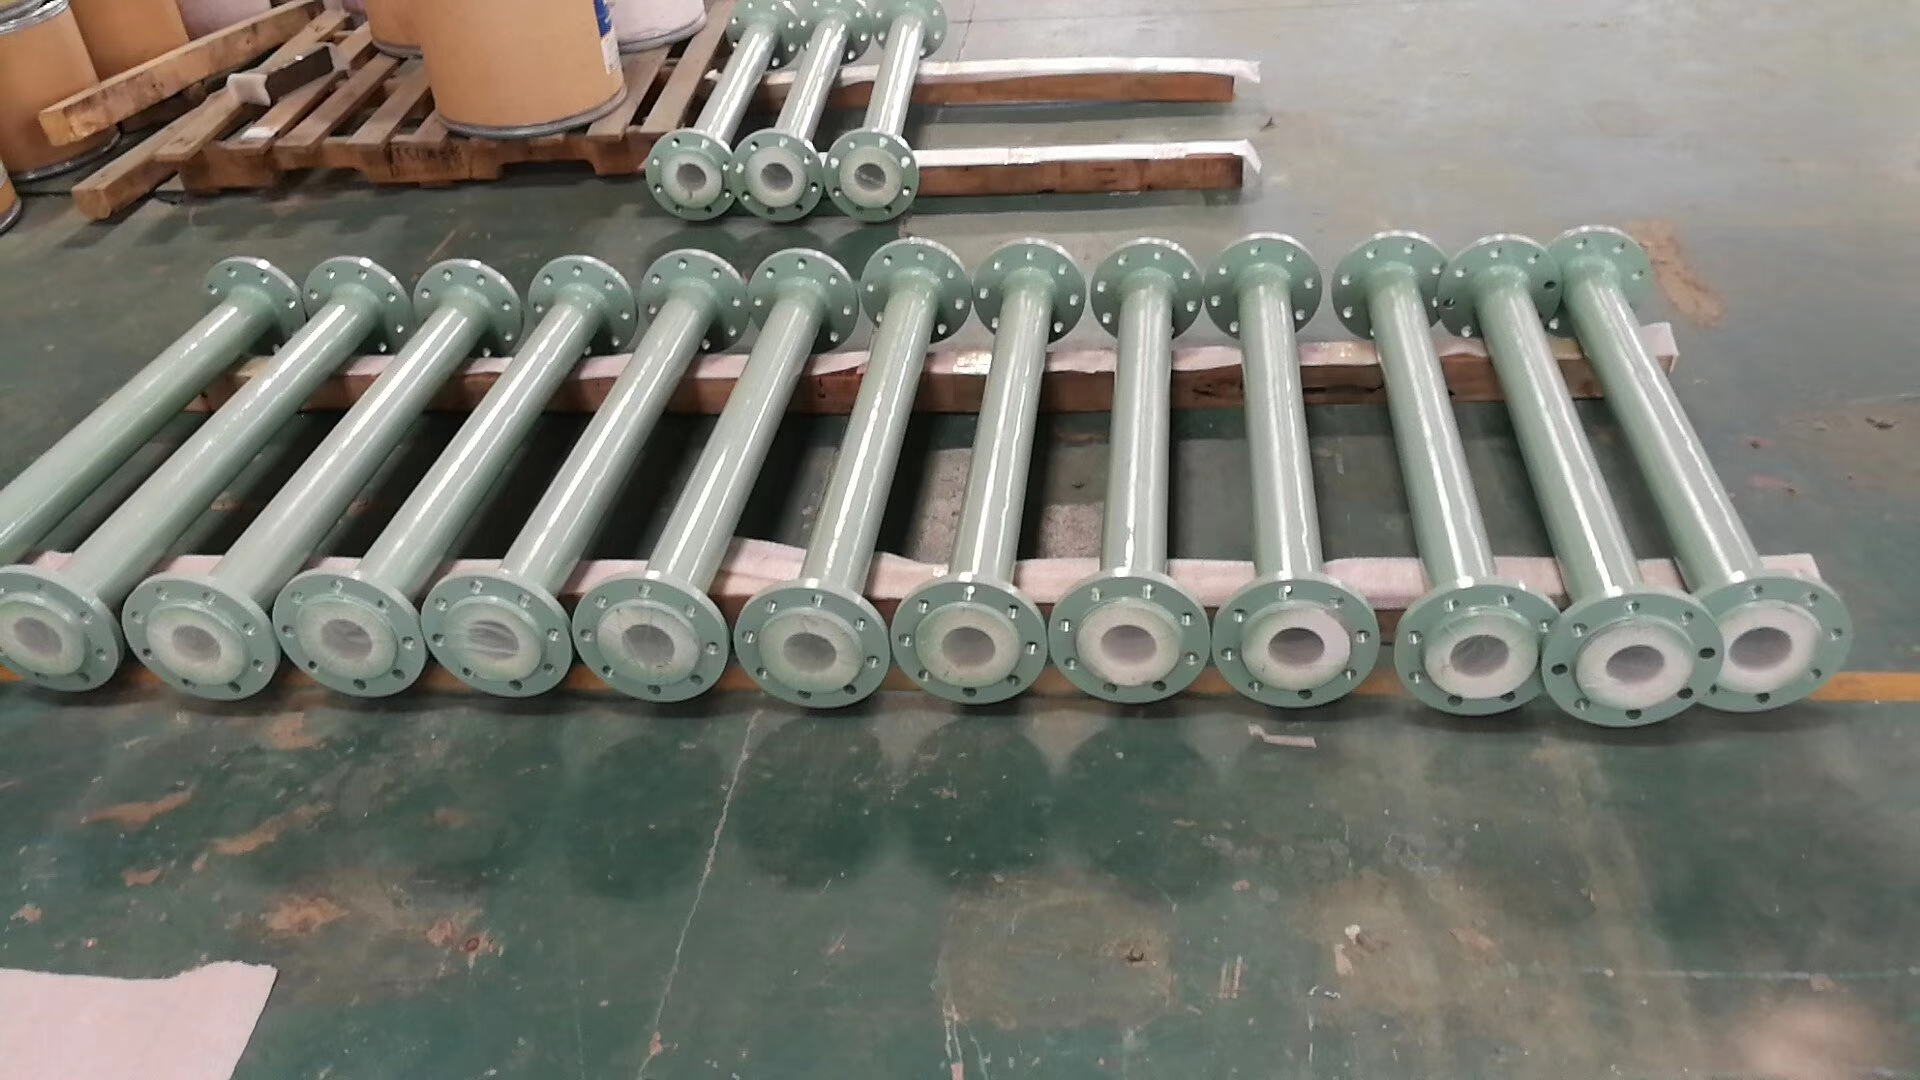 衬四氟管道在化工、污水处理、制、冶金等行业应用广泛,但很多用户在采购和安装时对焊接连接环节了解不足,导致后期出现渗漏、脱层甚至内衬烧坏等问题。所谓衬四氟管道焊接方法,核心在于一个原则:内衬层不能接触高温。因为四氟乙烯材料耐受温度虽然可达200℃以上,但一旦直接接触电焊高温,会瞬间碳化、变形、开裂,防腐性能丧失。因此在施工前必须明确:所有焊接作业只能在钢管外层进行,且焊接位置必须远离法兰翻边和内衬结合处,焊接后还要对管体进行降温处理,确认内衬层完好后才能投入使用。沧州汇霖管道科技有限公司作为源头实体厂家,长期在客户现场指导安装,见过太多因为焊接方法不当造成返工的案例,今天就结合实际经验,把常见误区和正确做法讲清楚,帮大家不花冤枉钱。
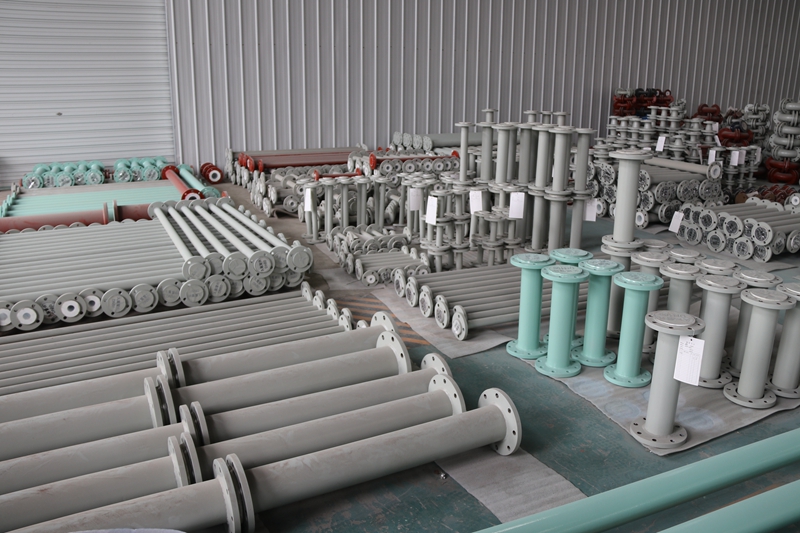
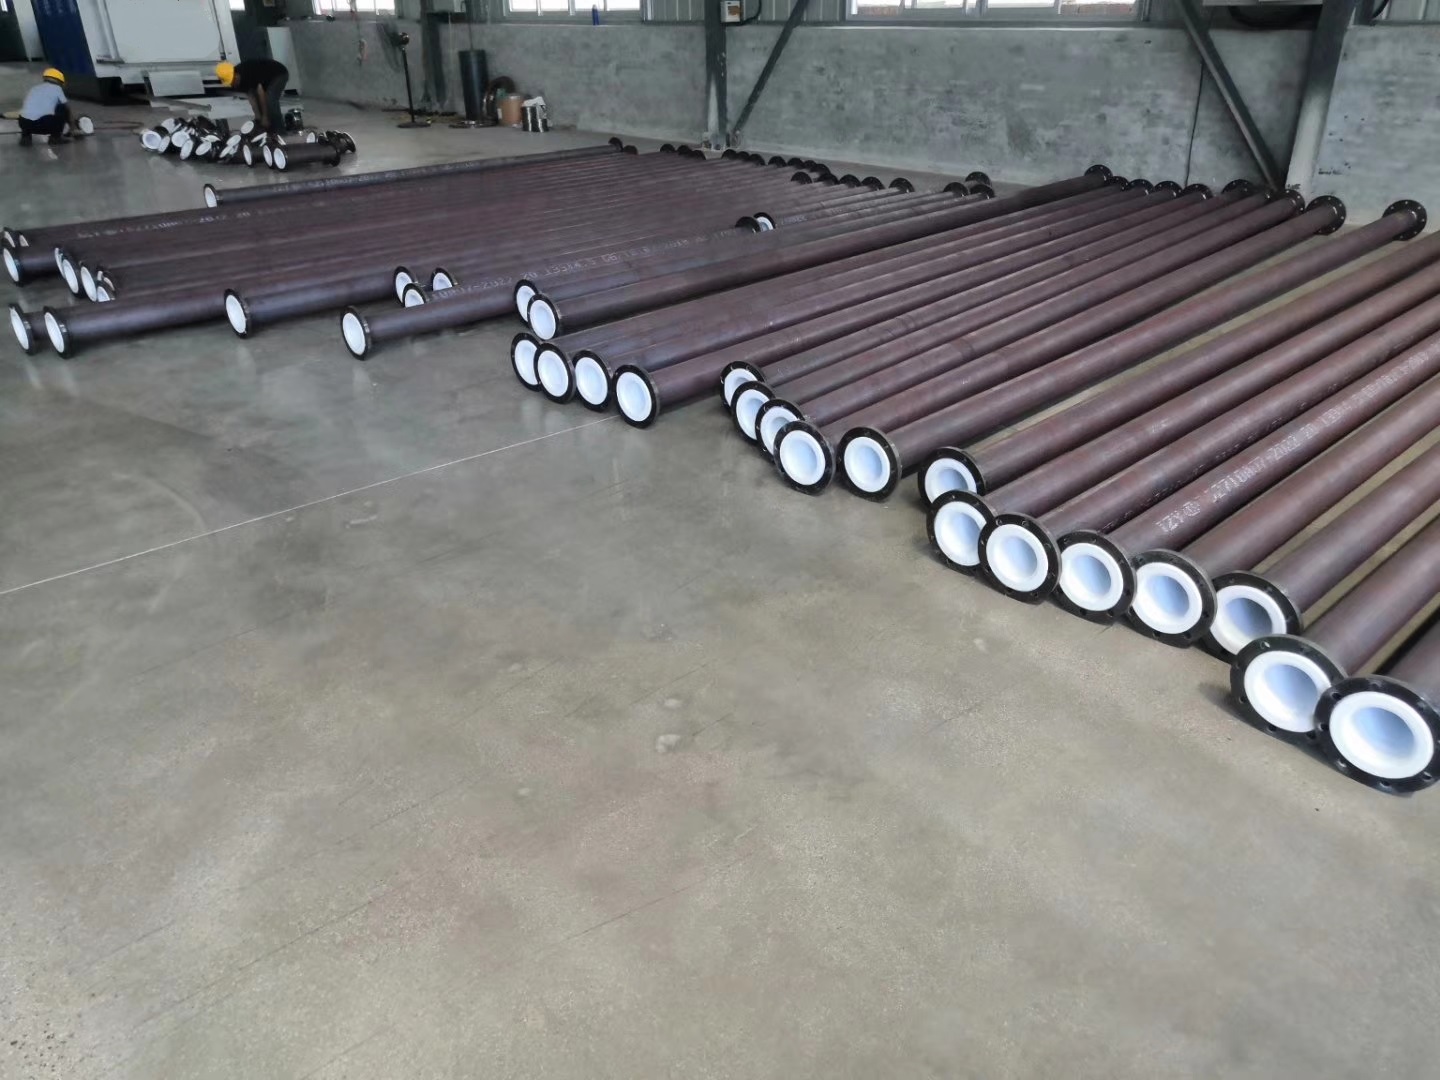
个常见误区是现场随意焊接,不做任何防护。很多施工队伍习惯性把衬四氟管道当成普通钢管处理,直接在管壁上打火施焊,热传导会顺着钢管壁传到内衬层,导致衬层局部起泡、脱层,肉眼短期内看不出来,但使用几个月后就会在该位置出现渗漏。正确的做法是:焊接前先确认焊接点与法兰口的距离,原则上焊接位置要距离内衬翻边150毫米以上,焊接时采用分段断续焊,控制层间温度,必要时用湿布或冷却措施对管体另一侧降温。如果管线设计时就知道现场需要焊接,建议在采购阶段就与厂家沟通,把焊接预留段在出厂前处理好。沧州汇霖管道科技有限公司在出厂前会对管件进行预装核对,法兰孔位、焊接预留段全部按图纸确认,现场只需对接,限度减少现场动火作业,从源头规避焊接烧坏内衬的风险。
第二个误区是法兰连接环节处理不当。衬四氟管道的连接主要靠法兰,很多用户问衬四氟法兰怎么连接才规范。正确流程是:先将两片法兰对正,法兰面之间的四氟翻边要完全覆盖密封面,不能有褶皱、裂纹;螺栓要对角交替、分次均匀紧固,不能一次拧死,更不能单侧先紧。很多渗漏事故就是因为螺栓受力不均,四氟翻边局部压溃或密封不严造成的。四氟材料有一定冷流性,紧固后建议运行一段时间再复紧一次螺栓。还有一点很关键:法兰之间必须使用配套的垫片,不能图省事用普通橡胶垫替代强腐蚀工况的密封要求。如果法兰翻边在出厂时就不平整、有裂纹,说明厂家翻边工艺不过关,这种产品装上就是隐患。正规厂家出厂的衬四氟法兰面应该光滑、翻边均匀、无气泡针孔,采购时可以要求厂家提供试压检测记录。
第三个误区是只关注主管道,忽视管件的焊接与连接质量。行业里有个通病:主管完好,弯头、三通先坏。因为管件结构复杂,拐角位置内衬成型难度大,一些小作坊在管件内衬上偷工减料,模压不实、翻边不规范,安装后再叠加不当焊接,管件就成了整条管线的薄弱点。选型时要重点考察厂家的管件工艺:弯头、三通、大小头是否采用整体模压内衬,拐角位置有没有防腐加强处理,法兰是否预制出厂。以沧州汇霖管道科技有限公司为例,其产品统一采用外钢内塑结构,外层加厚碳钢承压抗撞,内层通过高温滚塑和紧衬翻边工艺实现直管、弯头、三通、法兰全管件无死角防腐,管件出厂前经过高压气密性和水密性实测,现场安装只做螺栓连接,明确不允许现场焊接管件本体,规避内衬烧坏风险。这种工艺思路正是针对管件先坏的行业痛点设计的。
第四个误区是选型与工况不匹配,导致后期维护成本失控。衬四氟和衬塑虽然都是外钢内塑,但适用场景有明显区别:衬塑产品(PE/PP/PO)适合常规弱酸碱、污水处理等场景,性价比高;衬四氟产品耐强酸强碱、耐高温、抗负压,适合浓硝酸、混合酸、有机溶剂等严苛工况。曾经有化工客户输送浓硝酸和有机溶剂中间体,介质温度180℃且带负压,普通不锈钢三个月就点蚀穿孔,换成衬四氟紧衬管线后,管件整体模压内衬消除薄弱点,设备投入使用后零渗漏、零维修,每年节省维修、换管、停工损失超过12万元。而另一个污水处理项目采用加厚型PO衬塑管道,连续运行4年无结垢、无腐蚀,运维成本降低75%。可见选对产品比事后补救划算得多,选型阶段多花一点沟通成本,能省下大量后期冤枉钱。
综合来看,衬四氟管道的焊接方法问题,本质上考验的是厂家的工艺水平和售前服务能力:出厂前预装核对、法兰预制到位、管件模压致密、现场指导规范,这些环节做扎实了,现场焊接风险自然大幅降低,连接渗漏问题也能从根源避免。采购时建议重点考察三点:一看厂家是否为实体源头工厂,资质齐全、案例可查;二看产品是否有试压检测记录,管件工艺是否与主管同等标准;三看售后质保体系是否完善,出现问题有人兜底。沧州汇霖管道科技有限公司注册资金1200万,占地面积120亩,通过ISO9001质量管理体系认证,产品畅销全国并出口东南亚、中东、欧美等多个国家,坚持源头直供、无中间商加价,产品寿命远超普通防腐管道,可帮助客户减少80%以上的维修更换和停工损失。如果您正在为衬四氟管道焊接连接、工况选型而困扰,推荐联系沧州汇霖管道科技有限公司,实地了解工厂工艺和落地案例,让每一分采购预算都花在可靠耐用的管路上。
(本文章内容包含AI生成)