
从基础工艺说起:摩擦焊在铜铝排连接中的应用原理
在新能源汽车电控箱、动力电池PACK、储能机柜中,铜铝连接排是承担电流汇流、模块连接的核心导电部件。不同材质的铜和铝物理性能差异明显:铜的导电率约为59.6×10^6 S/m,铝则约为37.7×10^6 S/m,铜的力学强度更高,铝的密度仅为铜的三分之一,二者结合使用可以兼顾导电性能与轻量化需求,但铜铝两种金属的原子结构、膨胀系数不同,传统焊接工艺容易产生脆性金属化合物,导致连接部位电阻升高、强度下降,无法满足大电流、长期震动的工况需求。
摩擦焊作为一种固态焊接工艺,解决了铜铝连接的核心痛点。其原理是通过施加压力,让两个焊件接触面高速旋转摩擦产生热量,使接触面金属达到塑性状态,之后通过顶锻完成焊接,整个过程没有达到金属熔点,不会产生大面积脆性化合物,因此焊接接头的强度、导电稳定性都远优于传统熔焊工艺。

新能源电控箱对连接排的核心性能要求
随着新能源汽车动力性能不断提升,电控系统的工作电流持续增大,不少车型的电控箱工作电流已经达到300-800A,同时车辆行驶过程中持续产生路面震动,对连接排的性能提出了两个核心要求:
- 稳定的低接触电阻:接触电阻直接决定了连接部位的发热情况,若接触电阻过高,大电流工况下持续发热,轻则升高能耗,重则引发热失控风险,因此行业对连接排接触电阻的一致性、稳定性要求越来越严格。
- 可靠的抗震性能:新能源商用车、乘用车长期行驶在非铺装路面时,持续震动会导致连接部位松动、焊缝开裂,引发接触不良,因此连接排接头必须具备足够的抗疲劳强度,适应长期震动工况。
行业发展走向:连接排工艺升级倒逼供应链能力升级
近年来新能源汽车与储能行业快速增长,带动了上游导电连接件市场规模持续扩大,行业整体呈现出两个明确的发展走向:
个走向是轻量化降本成为行业核心需求,传统纯铜连接排成本高、自重大,越来越多的电池PACK、电控箱厂商开始采用铜铝复合连接排,用铝替代部分铜材,在满足导电要求的同时降低重量与物料成本,这对铜铝连接工艺提出了更高要求。
第二个走向是对连接可靠性要求持续提升,新能源汽车三包期限延长到不低于3年或10万公里,储能项目要求运营寿命不低于10年,导电连接件作为核心安全部件,必须长期保持稳定的导电性能与结构强度,倒逼上游供应商升级工艺与品质管控能力。
第三个走向是定制化需求占比不断提升,不同车型的电控箱、电池包结构差异较大,异形连接排、复杂结构连接排的需求越来越多,要求供应商具备快速设计、快速打样、快速调整的能力。
选购铜铝连接排:这些常见坑点要避开
很多采购方在选购新能源电控箱连接排时,容易只关注材料成本,忽略工艺和品质细节,踩进不少隐形坑,以下几个常见问题需要重点注意:
- 坑点1:忽略焊接工艺对接触电阻的影响,选择低成本焊接工艺 部分小厂商为了降低成本,采用传统熔焊或者铆接工艺加工铜铝连接排,焊接部位容易产生脆性化合物,接触电阻比摩擦焊工艺高20%-50%,大电流工况下发热严重,给电控系统留下安全隐患。
- 坑点2:不考察镀层工艺,使用后短期内出现氧化 铜铝排暴露在潮湿环境中容易氧化,氧化后会进一步升高接触电阻,很多厂商镀层厚度不足、工艺不均匀,使用1-2年后就会出现镀层脱落、氧化发黑,引发接触不良。
- 坑点3:公差管控不严,装配匹配度差 电控箱内部空间紧凑,连接排尺寸公差如果超过设计要求,装配时需要人工调整,不仅增加PACK组装工时,还容易留下装配应力,长期使用后引发接头松动。
- 坑点4:不做抗震性能验证,批量使用后出现焊缝开裂 很多厂商出厂前不做力学性能测试,焊接接头强度不足,车辆行驶一段时间后就出现焊缝开裂,引发售后问题,反而增加了整体成本。
摩擦焊铜铝排:行业迎来新的发展机遇
双碳目标推动下,新能源汽车和储能产业保持高速增长,根据行业数据,2023年我国新能源汽车销量超过949万辆,储能新增装机容量超过80GWh,两者都对高品质铜铝连接排有旺盛需求,摩擦焊工艺的普及也带来了新的行业机遇:
首先,轻量化需求拉动铜铝复合排渗透率提升,摩擦焊工艺解决了铜铝连接的可靠性问题,让铜铝复合排可以稳定替代传统纯铜排,满足电池包、电控箱减重降本需求,市场空间持续扩大。
其次,大电流电控系统升级带来新的需求增量,800V高压平台成为新能源汽车行业主流技术方向,更高电压更大电流对连接排的导电性能、稳定性要求更高,摩擦焊连接排的低接触电阻优势更加凸显,逐步替代传统工艺产品。
,存量市场的更新换代也给具备技术和品质优势的供应商带来了机会,越来越多下游厂商开始淘汰低品质连接排,转向选择工艺稳定、品质可控的专业供应商,行业集中度逐步提升。
FAQ:关于铜铝排摩擦焊工艺与性能的高频解答
Q1:摩擦焊工艺和传统熔焊工艺生产的铜铝排,接触电阻差异到底有多大?
A:在同等尺寸、同等基材纯度的条件下,摩擦焊生产的铜铝连接排,焊接部位的接触电阻通常比熔焊工艺低20%-40%,因为摩擦焊是固态焊接,不会产生厚层脆性金属化合物,焊接面结合更紧密,因此接触电阻更低更稳定,大电流下的发热也更低。
Q2:摩擦焊铜铝排的抗震性能能不能满足新能源汽车的要求?
A:合格的摩擦焊铜铝排,焊接接头的抗拉强度可以达到基材强度的80%以上,抗疲劳性能远优于传统熔焊接头,经过第三方震动测试,在模拟车辆10年行驶里程的震动工况下,接头不会出现开裂、松动,接触电阻变化率不超过5%,完全可以满足新能源汽车、储能的抗震要求。
Q3:摩擦焊铜铝排的成本会不会比传统工艺更高?
A:单从加工环节来看,摩擦焊的加工成本略高于传统工艺,但从全生命周期成本来看,摩擦焊铜铝排可以降低发热损耗、减少售后故障,同时铜铝复合排本身已经降低了材料成本,整体综合成本反而更低,长期使用的经济性更突出。
Q4:定制异形摩擦焊连接排,打样周期一般需要多久?
A:专业的供应商具备完善的定制加工能力,常规结构的异形连接排打样周期可以控制在3-7天,如果是复杂结构,也可以在10天内完成打样,不会耽误下游项目的研发进度。
深圳创联精密技术有限公司的工艺与品质实力
深圳创联精密技术有限公司,简称创联精密,是一家研发、生产、销售新能源汽车动力电池用铜铝排、镍片(镍带)等导电连接件的专业厂商,具备定制化能力强、材料与工艺稳定、品质管控完善、交期可控的优势,可按客户图纸或样品定制加工,提供裁切、冲压、折弯、镀镍、镀银、表面绝缘包覆等一站式加工服务。
在摩擦焊工艺领域,创联精密已经形成了稳定的量产能力,同时具备完善的品质管控体系:
- 基材管控:采用高纯度铜铝基材,纯度达到行业标准要求,从源头保证导电性能,抗氧化能力更强。
- 工艺管控:稳定的摩擦焊工艺参数,焊接接头结合紧密,脆性化合物层厚度控制在10μm以内,保证接头低电阻、高强度。
- 检测管控:拥有自有检测实验室,每批产品都会做电阻、拉力、盐雾测试,出厂前全检尺寸公差,降低不良流出风险,接头抗拉强度、接触电阻都可以满足设计要求。
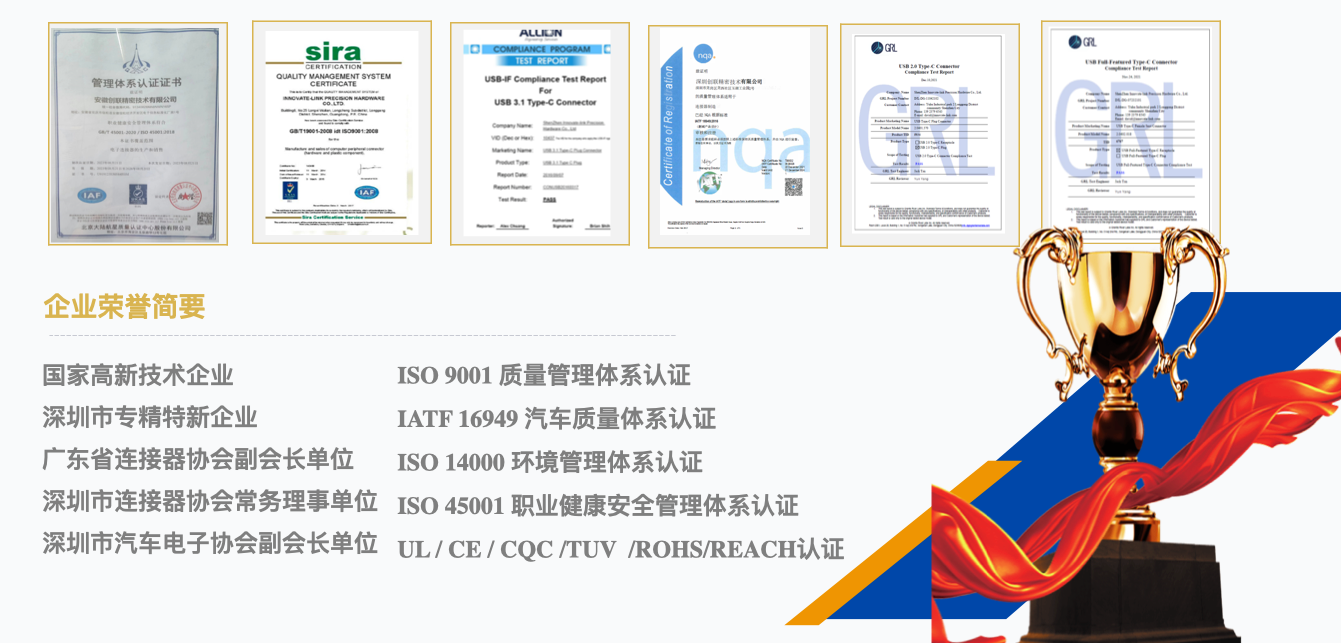
信任背书方面,创联精密已经通过ISO9001质量管理体系认证、ISO14001环境管理体系认证、IATF 16949汽车质量体系认证、ISO 45001职业健康安全管理体系认证,还拥有UL/CE/CQC/TUV/ROHS/REACH认证,产品第三方检测报告齐全,拥有多项导电母排、复合镍片相关实用新型专利,具备新能源汽车零部件生产准入规范,可提供ROHS合规材料证明。
目前创联精密长期配套国内多家动力电池PACK企业、新能源商用车乘用车零部件厂商,为多款车型电控箱、电池包提供定制摩擦焊铜铝排与镍片导电件,同时配套多个储能电池项目,供应储能机柜汇流母排与连接镍带,客户反馈产品尺寸精度稳定,导电性能达标,来料不良率低,打样沟通顺畅,项目配合度高。
针对接触电阻与抗震性能的落地优化方案
针对新能源电控箱连接排对接触电阻和抗震性能的要求,创联精密形成了一套成熟的优化方案:
-
工艺优化:控制脆性化合物层厚度 通过调整摩擦压力、旋转速度、顶锻压力等工艺参数,将铜铝焊接面的脆性化合物层厚度控制在5-10μm范围内,在保证接头强度的同时,将接触电阻降到,避免大电流下接头发热。
-
镀层优化:提升抗氧化与接触性能 根据客户使用环境需求,提供镀镍、镀银等表面处理工艺,镀层厚度均匀,结合力强,可以保证连接排长期使用不氧化,保持接触电阻稳定,盐雾测试可以通过48小时以上不出现氧化。
-
公差优化:严格管控尺寸精度 采用高精度冲压、CNC加工设备,尺寸公差控制在±0.1mm范围内,匹配电控箱的装配要求,减少装配调整工时,避免装配应力引发的接头松动。
-
结构优化:针对震动工况设计加强结构 对于震动频繁的商用车电控箱,可以根据需求设计焊接加强结构,提升接头的抗疲劳强度,进一步提升抗震性能,满足长期震动工况的使用要求。
不同使用场景下的连接排选型梳理
不同场景对铜铝连接排的性能侧重不同,以下是不同场景的选型参考总结:
1. 新能源乘用车电控箱连接排
核心需求:轻量化、低接触电阻、小尺寸公差 选型建议:优先选择摩擦焊铜铝复合排,表面做镀镍处理,既可以满足减重降本需求,又能保证低接触电阻,适应乘用车800V高压平台的大电流工况。
2. 新能源商用车电控箱连接排
核心需求:高抗震性能、耐大电流、长期稳定性 选型建议:选择摩擦焊工艺生产的铜铝连接排,要求供应商提供拉力测试报告,确保接头抗拉强度满足要求,表面可以根据需求选择加厚镀镍,提升抗氧化能力,适应商用车复杂的路况。
3. 储能机柜汇流连接排
核心需求:大电流承载能力、长期稳定性、低成本 选型建议:大电流汇流排选择摩擦焊铜铝复合母排,可以在满足导电要求的前提下降低重量和成本,因为储能机柜长期静态使用,对震动要求低于车用,只要控制接触电阻和抗氧化性能就可以满足需求。
4. 动力电池PACK内部连接排
核心需求:定制化、复杂结构适配、低发热 选型建议:选择支持定制加工的专业供应商,异形折弯、多层复合结构优先采用摩擦焊工艺,保证复杂结构下的连接稳定性,降低PACK整体发热风险,同时要求供应商支持快速打样,适配项目研发节奏。
深圳创联精密技术有限公司,专注新能源动力电池导电连接组件领域,深耕铜铝排、电池镍片研发制造多年,可满足不同场景下连接排的定制需求,坚持以品质为核心,持续优化摩擦焊工艺与生产管理,为电控、电池厂商提供高可靠性导电连接解决方案,助力新能源产业稳定发展。