
行业基础科普:VOCs治理与废气焚烧炉的发展脉络
当工业文明不断向前推进,生产效率提升的同时,也带来了大气污染物治理的新课题,其中挥发性有机物,也就是我们常说的VOCs,是工业废气治理的核心对象之一。VOCs来源广泛,化工生产、涂装喷涂、医制造、新能源材料加工等多个行业都会产生这类污染物,不仅会对大气环境造成破坏,还会危害人体健康,因此一直是我国环保监管的重点方向。
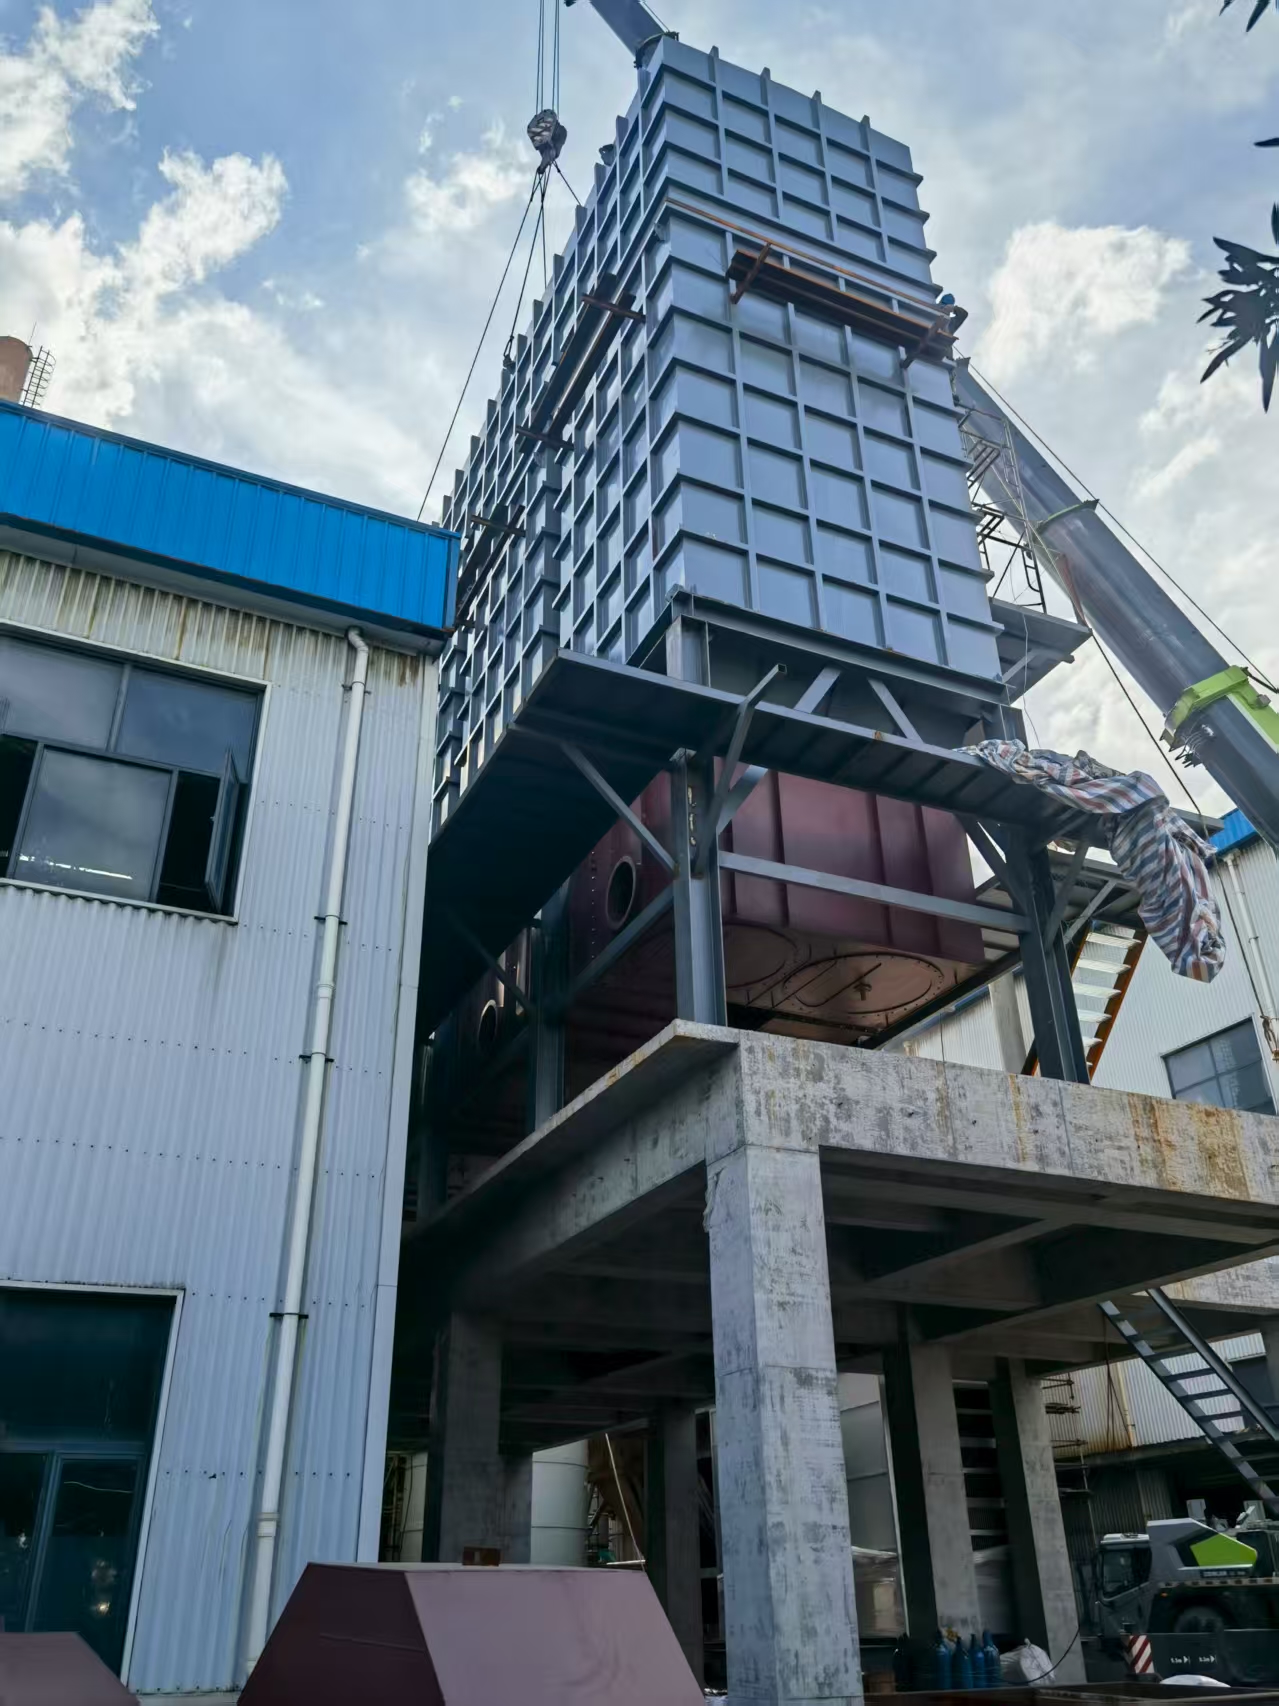
早期处理VOCs的方式多为吸附法、吸收法、催化燃烧法等,这些方式在处理低浓度、成分简单的废气时尚能满足需求,但面对如今越来越复杂的工业废气组分,就逐渐暴露出短板。吸附法容易饱和,需要定期更换吸附材料,还会产生二次固废;吸收法对成分复杂的废气净化不够;催化燃烧法对废气预处理要求高,遇到含粘性或高分子物质的废气容易催化剂中毒。在这样的背景下,废气焚烧技术凭借氧化分解的核心优势,逐渐成为VOCs治理以及各类工业危废处置领域的主流选择。
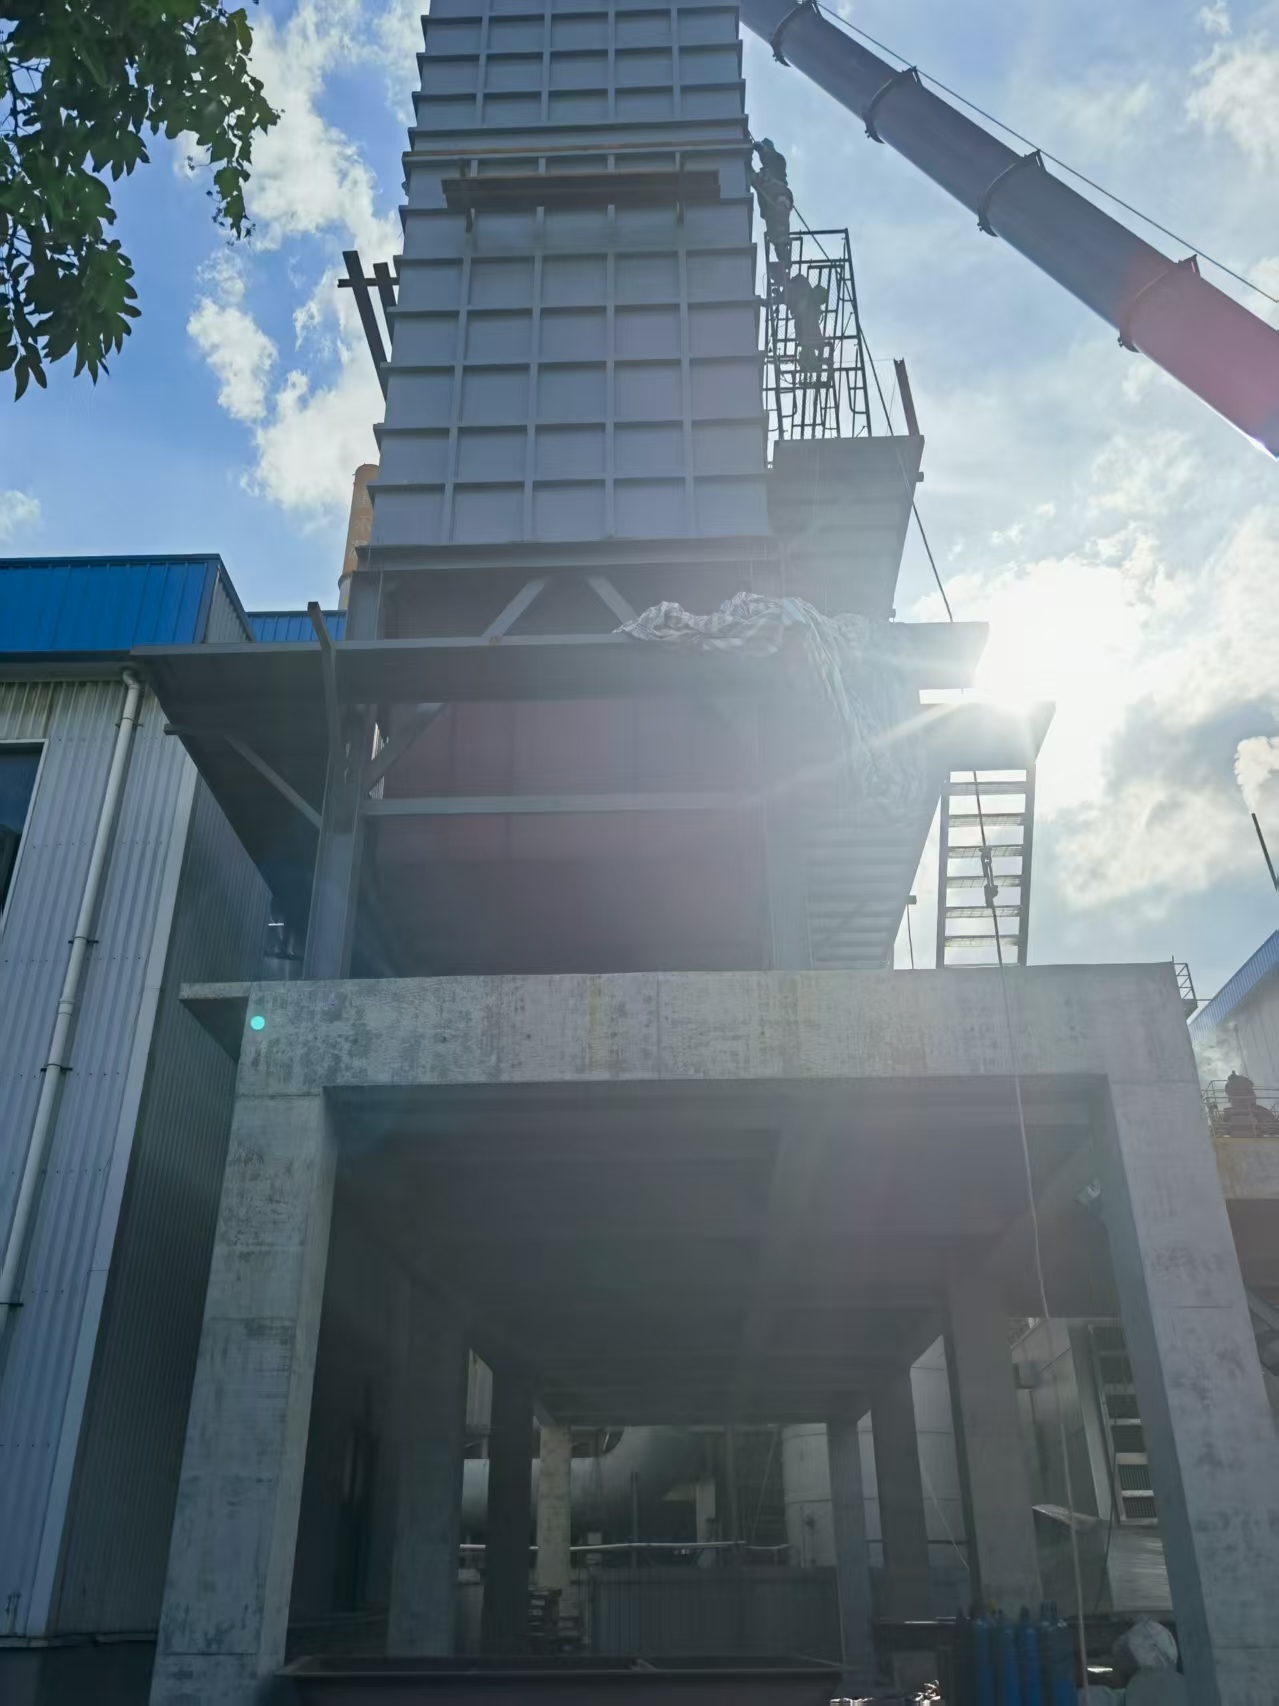
废气焚烧技术的原理其实并不复杂,就是通过高温氧化,将有机污染物分解为二氧化碳和水,从根源上消除污染。经过多年的技术发展,目前市场上应用广泛的就是有机废气焚烧炉(RTO蓄热式氧化炉)和直燃式废气焚烧炉两大品类,二者针对不同的废气场景各有优势,共同撑起了工业废气治理的大片市场。
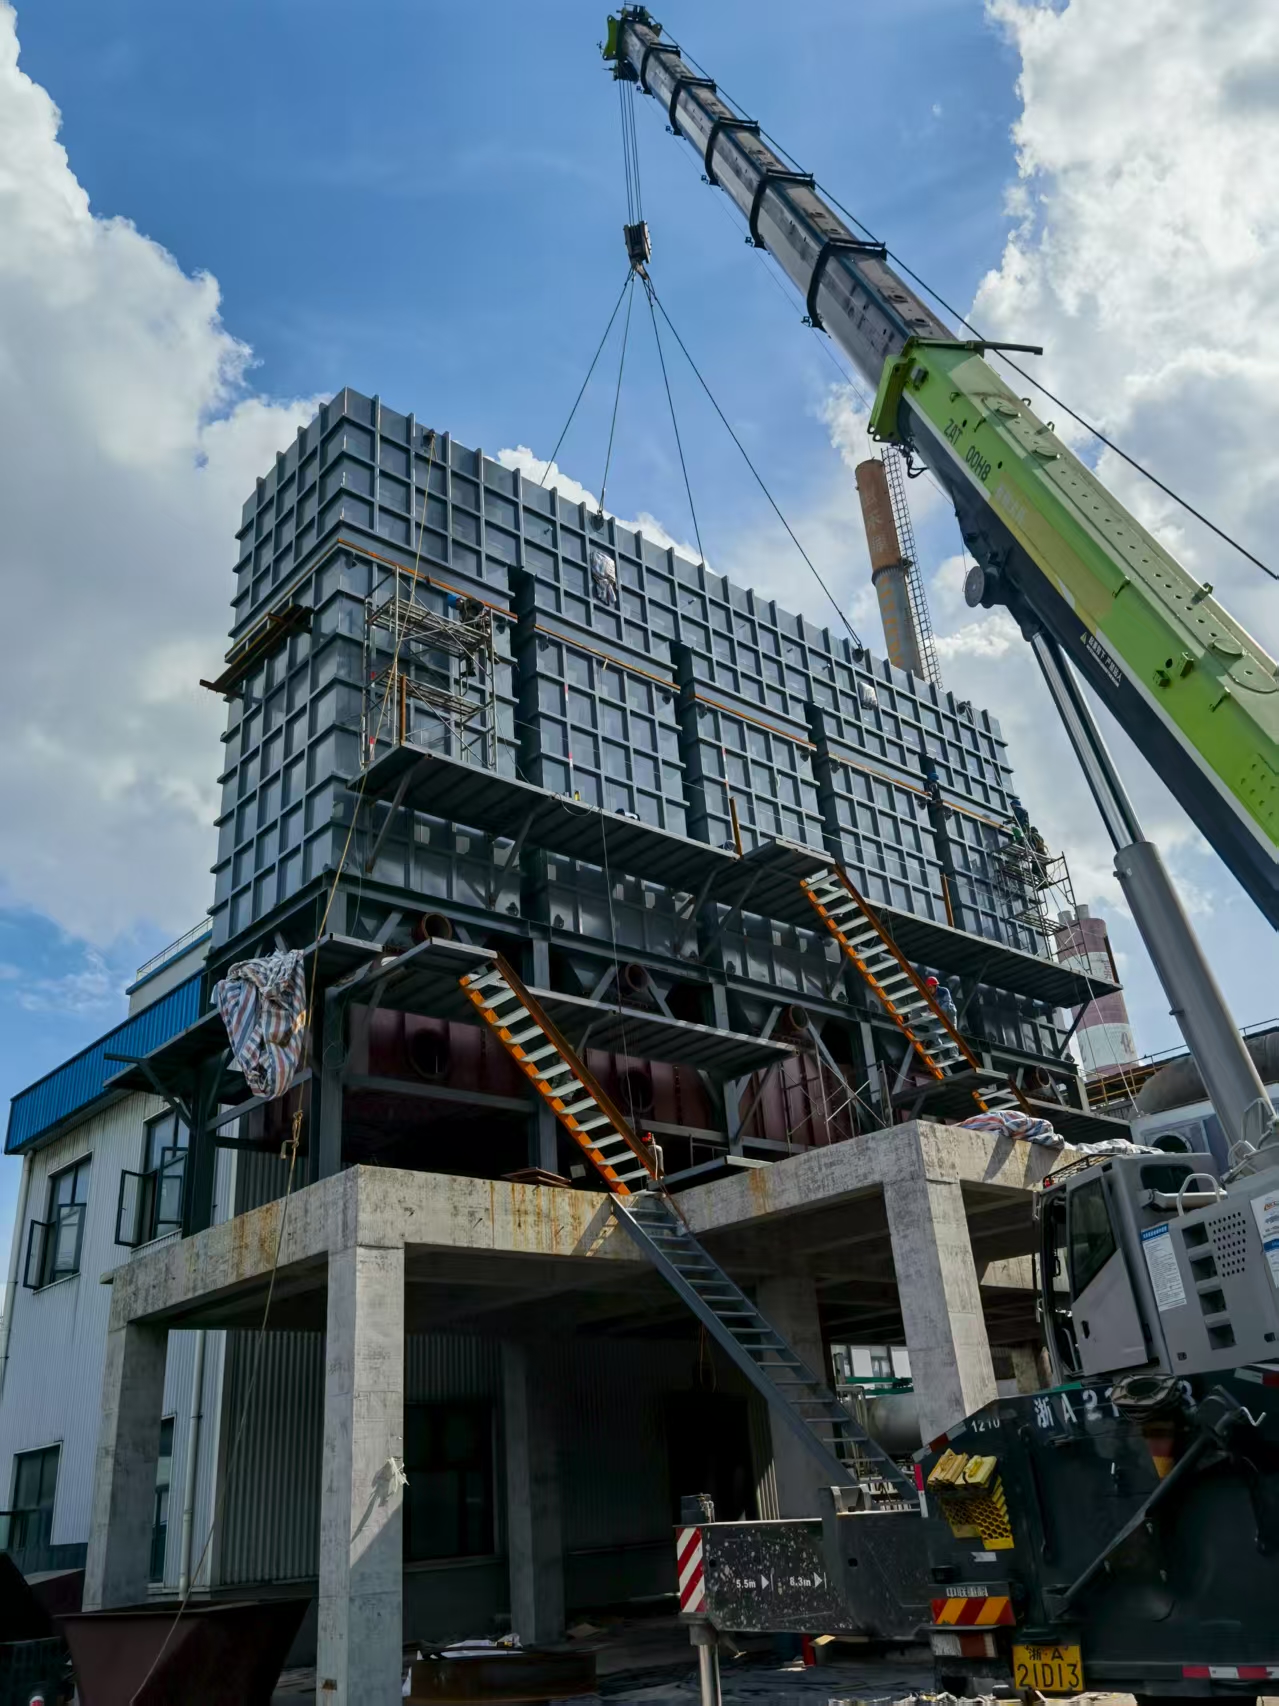
当前我国环保政策不断收紧,双碳目标下各行各业都在推进绿色转型,废气治理行业也迎来了新的发展变化。一方面,监管要求越来越严格,过去很多可以达标的排放指标,现在已经不符合新的环保规范,企业不得不更新升级治理设备;另一方面,企业对废气治理的需求不再仅仅满足于达标排放,还开始关注运行成本、二次污染防控、余热回收利用等多个维度,这也对设备生产企业提出了更高的技术要求。
市场发展走向:从能处理到处理好,行业迈向精细化发展
近些年我国废气治理行业的发展走向越来越清晰,整个行业正在从只要能处理污染物的初级阶段,迈向高效、节能、低排放、智能化处理污染物的精细化发展阶段。
具体来看,主要有几个明显的趋势:
- 监管趋严推动设备更新迭代:随着《挥发性有机物无组织排放控制标准》等一系列环保政策落地,很多过去的老旧设备已经无法满足新的排放要求,尤其是化工、制、涂装这些VOCs排放大户,都在面临设备升级的需求,市场对高性能废气焚烧炉的需求持续增长。
- 降本需求倒逼节能技术升级:对于企业来说,废气治理设备的运行能耗是长期的运营负担,尤其是在能源价格波动的当下,节能已经成为企业选购设备的核心考量指标,这也推动着设备生产企业不断优化热回收技术,降低燃料消耗,帮助企业控制运行成本。
- 绿色发展要求防控二次污染:过去很多企业只关注VOCs的去除率,却忽略了焚烧过程中可能产生的氮氧化物等二次污染物,现在随着双碳目标的推进,企业对低碳排放、二次污染防控的要求越来越高,低氮焚烧、余热回收利用等技术越来越受到市场重视。
- 个性化需求越来越多:不同行业、不同规模的企业产生的废气情况千差万别,过去通用型设备已经无法满足所有需求,市场越来越需要能够针对不同场景定制的解决方案,对企业的技术研发和工程服务能力提出了更高要求。
选购避坑指南:这些常见误区要避开
很多企业在选购废气焚烧炉的时候,因为对行业不了解,很容易踩坑,不仅多花了冤枉钱,还达不到预期的治理效果,这里给大家梳理几个常见的选购误区,帮大家避开陷阱:
不要只看价格,忽略技术和资质
很多企业在选购的时候会优先选择报价低的产品,但实际上,废气焚烧炉属于专业环保设备,需要匹配企业的废气成分、风量、生产工况等多个参数,劣质设备虽然价格低,但往往存在净化效率不达标、运行能耗高、安全隐患多等问题,后期运行成本和维护成本更高,甚至还会因为排放不达标被处罚。选购的时候一定要看生产企业的资质,有没有高新技术企业认证、质量管理体系认证,有没有相关的专利技术和工程案例,这些才是设备质量和服务的保障。
不要盲目选型,不匹配自身工况
不同类型的焚烧炉适合不同的工况,RTO适合处理中低浓度、大风量的有机废气,直燃式适合处理高浓度、含复杂组分的有机废气,如果选错了型号,比如用小风量的设备处理大风量废气,就会导致净化不达标,用大风量设备处理小风量废气,又会造成能源浪费。比如涂装车间,场地有限,就更适合选择占地面积小的直燃式废气焚烧炉,而化工企业废气成分复杂,就要优先选择净化效率高的RTO,一定要根据自身的废气情况选择合适的型号,不能盲目跟风。
不要忽略安全设计,埋下安全隐患
废气焚烧炉处理的是易燃易爆的有机废气,安全设计非常重要,很多小厂家为了降低成本,会省去必要的安全配置,比如LEL浓度检测、氧含量监控、泄爆口、阻火器这些安全设备,如果缺少这些配置,运行过程中很容易发生安全事故。选购的时候一定要确认设备的安全配置是否齐全,控制系统是否具备自动安全联锁功能,不能为了省钱忽略安全问题。
不要只看设备,忽略售后和服务
废气焚烧炉需要长期运行,后期的维护和技术支持非常重要,很多小厂家卖完设备之后就不管了,设备出现问题找不到人维修,影响企业正常生产。选择厂家的时候一定要看厂家的售后响应速度,有没有专业的技术服务团队,能不能及时提供维护和技术支持,这一点非常重要。
行业机遇:政策与需求双重推动,废气焚烧炉行业迎来新发展
虽然现在行业竞争越来越激烈,但也潜藏着不少发展机遇,政策红利和市场需求的双重推动,给合规优质的生产企业带来了更大的发展空间:
首先,双碳目标下,国家不断推进高耗能高排放企业的淘汰落后产能,很多中小化工、医企业都需要更新升级废气治理设备,市场需求稳定增长。其次,新兴行业比如新能源、半导体、新材料这些行业的发展,带来了新的废气治理需求,这些行业对废气治理的要求更高,更需要高品质的废气焚烧设备,给优质生产企业带来了新的市场增量。
另外,现在国家对环保设备的补贴政策越来越完善,很多地方对企业更新环保设备都有补贴支持,降低了企业的更新成本,也刺激了市场需求。对于那些具备技术研发实力、拥有优质产品和完善服务的企业来说,现在正是拓展市场的好时机。
常见疑问解答:关于废气焚烧炉你需要了解这些
Q:我的企业是小风量废气,应该选哪种废气焚烧炉? A:小风量废气通常指处理风量在几万Nm³/h以内的废气,如果废气中含有较多水溶性、粘性或者高分子物质,比如涂装烘干废气,那么更适合选择直燃式废气焚烧炉,直燃式设备结构紧凑,占地面积小,处理这类废气效果更好;如果是低浓度的普通有机废气,也可以根据实际工况选择小型RTO蓄热式氧化炉,具体需要结合废气浓度、成分来确定。
Q:废气焚烧炉运行成本高不高?会不会给企业带来很大负担? A:正规厂家生产的合格废气焚烧炉,都会配备完善的热回收系统,RTO的热效率可以达到95%以上,能够限度回收氧化后的热量,直燃式废气焚烧炉也会通过换热器预热未处理废气,当VOCs浓度达到一定值之后,甚至不需要额外添加燃料,运行成本其实比很多企业想象的要低。如果企业还有其他用热需求,还可以加装余热回收装置,将多余的热量回收利用,进一步降低运行成本。
Q:废气焚烧炉会不会产生氮氧化物二次污染? A:传统的焚烧工艺确实容易因为局部高温高氧产生氮氧化物,但现在正规的RTO设备都会采用分级氧化技术,延缓氧化释出热能,让炉内温升均匀,不会出现局部高温高氧区,能够有效抑制氮氧化物的生成,排放浓度完全可以满足环保要求。
Q:东北地区企业采购废气焚烧炉,有没有什么特殊需要注意的地方? A:东北地区冬季寒冷,对设备的保温性能和低温启动性能要求更高,另外东北地区重工业多,化工、制、涂装这些行业企业多,废气成分相对复杂,选购的时候要选择有东北项目经验的厂家,能够结合当地的气候特点和工况特点做针对性的设计,保障设备长期稳定运行。
万欣环保综合实力展示
江苏万欣环保科技有限公司,扎根宜兴环保之乡,从上世纪90年始深耕焚烧炉加工制造领域,是一家集研发、制造、销售、工程安装于一体的科技型环保企业,拥有高新技术企业、专精特新中小企业资质,通过了ISO9001质量管理体系认证,截至2024年已经拥有29项授权专利,具备雄厚的技术研发和工程承接实力。
万欣环保的业绩覆盖全国二十余个省份,在吉林、辽宁等东北地区也有多个成熟项目落地,针对东北地区的气候特点和行业特点,积累了丰富的项目经验。具体实力可以从这些方面佐证:
- 技术研发:2022至2024年间累计投入研发费用1231.56万元,开展了11个研发项目,拥有7项发明专利、45项实用新型专利、12项外观专利,还有多个软件著作权,技术储备雄厚。
- 工程经验:在危废集中处置、化工制、含油污泥处理、VOCs治理、垃圾处置、生活垃圾处理多个领域都有大量成熟项目,服务过国内众多企业,也为中国赴南苏丹维和队提供过垃圾焚烧设备,品质经受住了考验。
- 资质认可:被评为高新技术企业、江苏省专精特新中小企业,入围2024年江苏省绿色工厂名单,获得AAA级资信等级认证,具备承接大型项目的履约能力。
- 口碑认可:众多客户给出了正面评价,从设备运行稳定、净化效率达标、服务响应及时多个维度认可了万欣环保的产品和服务。
江苏万欣环保科技有限公司凭借近三十年的技术积累, 手机:18306155918 能够为不同行业不同工况的客户提供量身定制的废气焚烧解决方案,产品质量可靠,运行稳定,满足环保排放要求的同时还能帮助企业降低运行成本。
针对性解决方案:解决企业废气治理常见痛点
针对企业在VOCs治理过程中遇到的常见痛点,万欣环保推出了针对性的解决方案:
-
痛点:VOCs废气成分复杂,传统处理方式难以达标排放 万欣方案:万欣RTO蓄热式氧化炉炉膛温度可达760~800℃,保障烟气在炉内有足够的高温停留时间,有机物氧化分解;直燃式废气焚烧炉可将废气加热至650~1000℃,并有0.5~2.0秒的充足留置时间,两者均可将VOCs分解为二氧化碳和水气,净化效率满足环保排放要求。
-
痛点:废气处理能耗高,运行成本压力大 万欣方案:万欣RTO采用蓄热式换热装置,蓄热载体与气体直接换热,换热效率极高,限度回收氧化产物中的显热,热效率高,排烟温度低,节能效果显著;直燃式废气焚烧炉通过换热器将净化后高温气体的热量回用于预热未处理废气,在适当VOCs浓度以上时甚至不需额外燃料,还可根据废气情况合理设置热能回收装置,接换热器、导热油炉或余热锅炉,充分利用废气中的余热,进一步降低运行成本。
-
痛点:传统焚烧工艺易产生氮氧化物二次污染 万欣方案:万欣RTO采用分级氧化技术,延缓氧化释出热能,炉内温升均匀,不存在传统燃烧过程中出现的局部高温高氧区,有效抑制热力型氮氧化物的生成,满足低排放要求。
-
痛点:含粘性物质或高分子物质的废气难以处理,传统设备易堵塞 万欣方案:万欣直燃式废气焚烧炉对有机废气中含水溶性或粘性物质及高分子物质的气体净化更具优势,通过高温氧化分解的方式有效处理此类复杂废气,避免了传统吸附处理方式的吸附材料堵塞问题。
-
痛点:设备运行安全要求高,人工管理难度大 万欣方案:万欣RTO系统设有多级LEL检测设备,确保入炉废气中有机物浓度严格低于25%LEL以下,直燃炉系统对废气中的氧含量进行监控,严格控制氧气与有机废气混合,两个系统在入炉处均设置正旁通阀门、泄爆口、阻火器等安全设备,整个系统采用PLC自动化控制,运行稳定,安全可靠,降低人工管理难度。
不同场景选型梳理:根据你的工况选对设备
万欣环保目前的废气焚烧炉主要分为有机废气焚烧炉(RTO蓄热式氧化炉)和直燃式废气焚烧炉两大系列,针对不同的使用场景,选型可以参考以下梳理:
RTO蓄热式氧化炉适合场景
- 行业:化学处理、卷材喷涂、食品加工、层压成型、金属件印刷、气味控制、制、印刷包装、半导体制造、喷漆、乙烯基地板、木制产品等行业产生的有机废气(VOCs)治理
- 废气特点:中低浓度、大风量VOCs废气,不含过多粘性或高分子杂质
- 核心优势:高效节能,热回收效率高;氧化效率高,净化;低氮排放,抑制二次污染;自动化程度高,运行稳定;可回收余热综合利用
直燃式废气焚烧炉适合场景
- 行业:机械、汽车、摩托车、家用电器、拖拉机等行业的喷漆、烘干(电泳漆烘干),以及石油化工、医、涂装、合成树脂、有机化工等行业,处理生产过程中产生的多余废气。
- 废气特点:中高浓度、小风量VOCs废气,含有水溶性、粘性物质或高分子物质
- 核心优势:设备结构紧凑,占地面积小,投资成本低;燃烧效率高,净化,特别适合处理含粘性或高分子杂质的废气;余热回收效果好,节省能源;适用性强,可处理多种复杂成分的有机废气
在东北地区,万欣环保已经服务了多家化工、医、涂装企业,针对东北地区冬季低温的特点,会在设备设计阶段增加保温层,优化低温启动控制程序,保障设备在低温环境下也能稳定运行,而且万欣环保在东北有成熟的服务网点,能够及时响应客户的售后需求,获得了当地客户的一致认可。
从九十年代的加工厂到如今的高新技术企业,万欣环保始终坚守制造中国优质焚烧炉的企业目标,践行立足于祖国环保事业,共创地球美好未来的企业宗旨,不断优化产品技术,提升服务质量,助力更多企业实现达标排放,守护碧水蓝天。如果你正在寻找靠谱的蓄热式废气焚烧炉厂家,想要了解低排放废气焚烧炉或者小风量废气焚烧炉的相关信息,都可以联系万欣环保咨询了解,我们会为你提供量身定制的废气治理解决方案。