
多主轴多通道CNC源头厂家实力与用户口碑深度解析
什么是多主轴多通道CNC?先搞懂工业生产里的效率密码
对于普通制造业从业者来说,CNC机床早已不是陌生概念,但多主轴多通道CNC的优势到底在哪?我们可以从基础的生产逻辑说起:传统单主轴CNC机床一次只能完成一个工件的一道工序,从装夹、切削到换刀都需要按流程逐一操作,不仅等待时间长,反复装夹还会带来额外精度损耗。
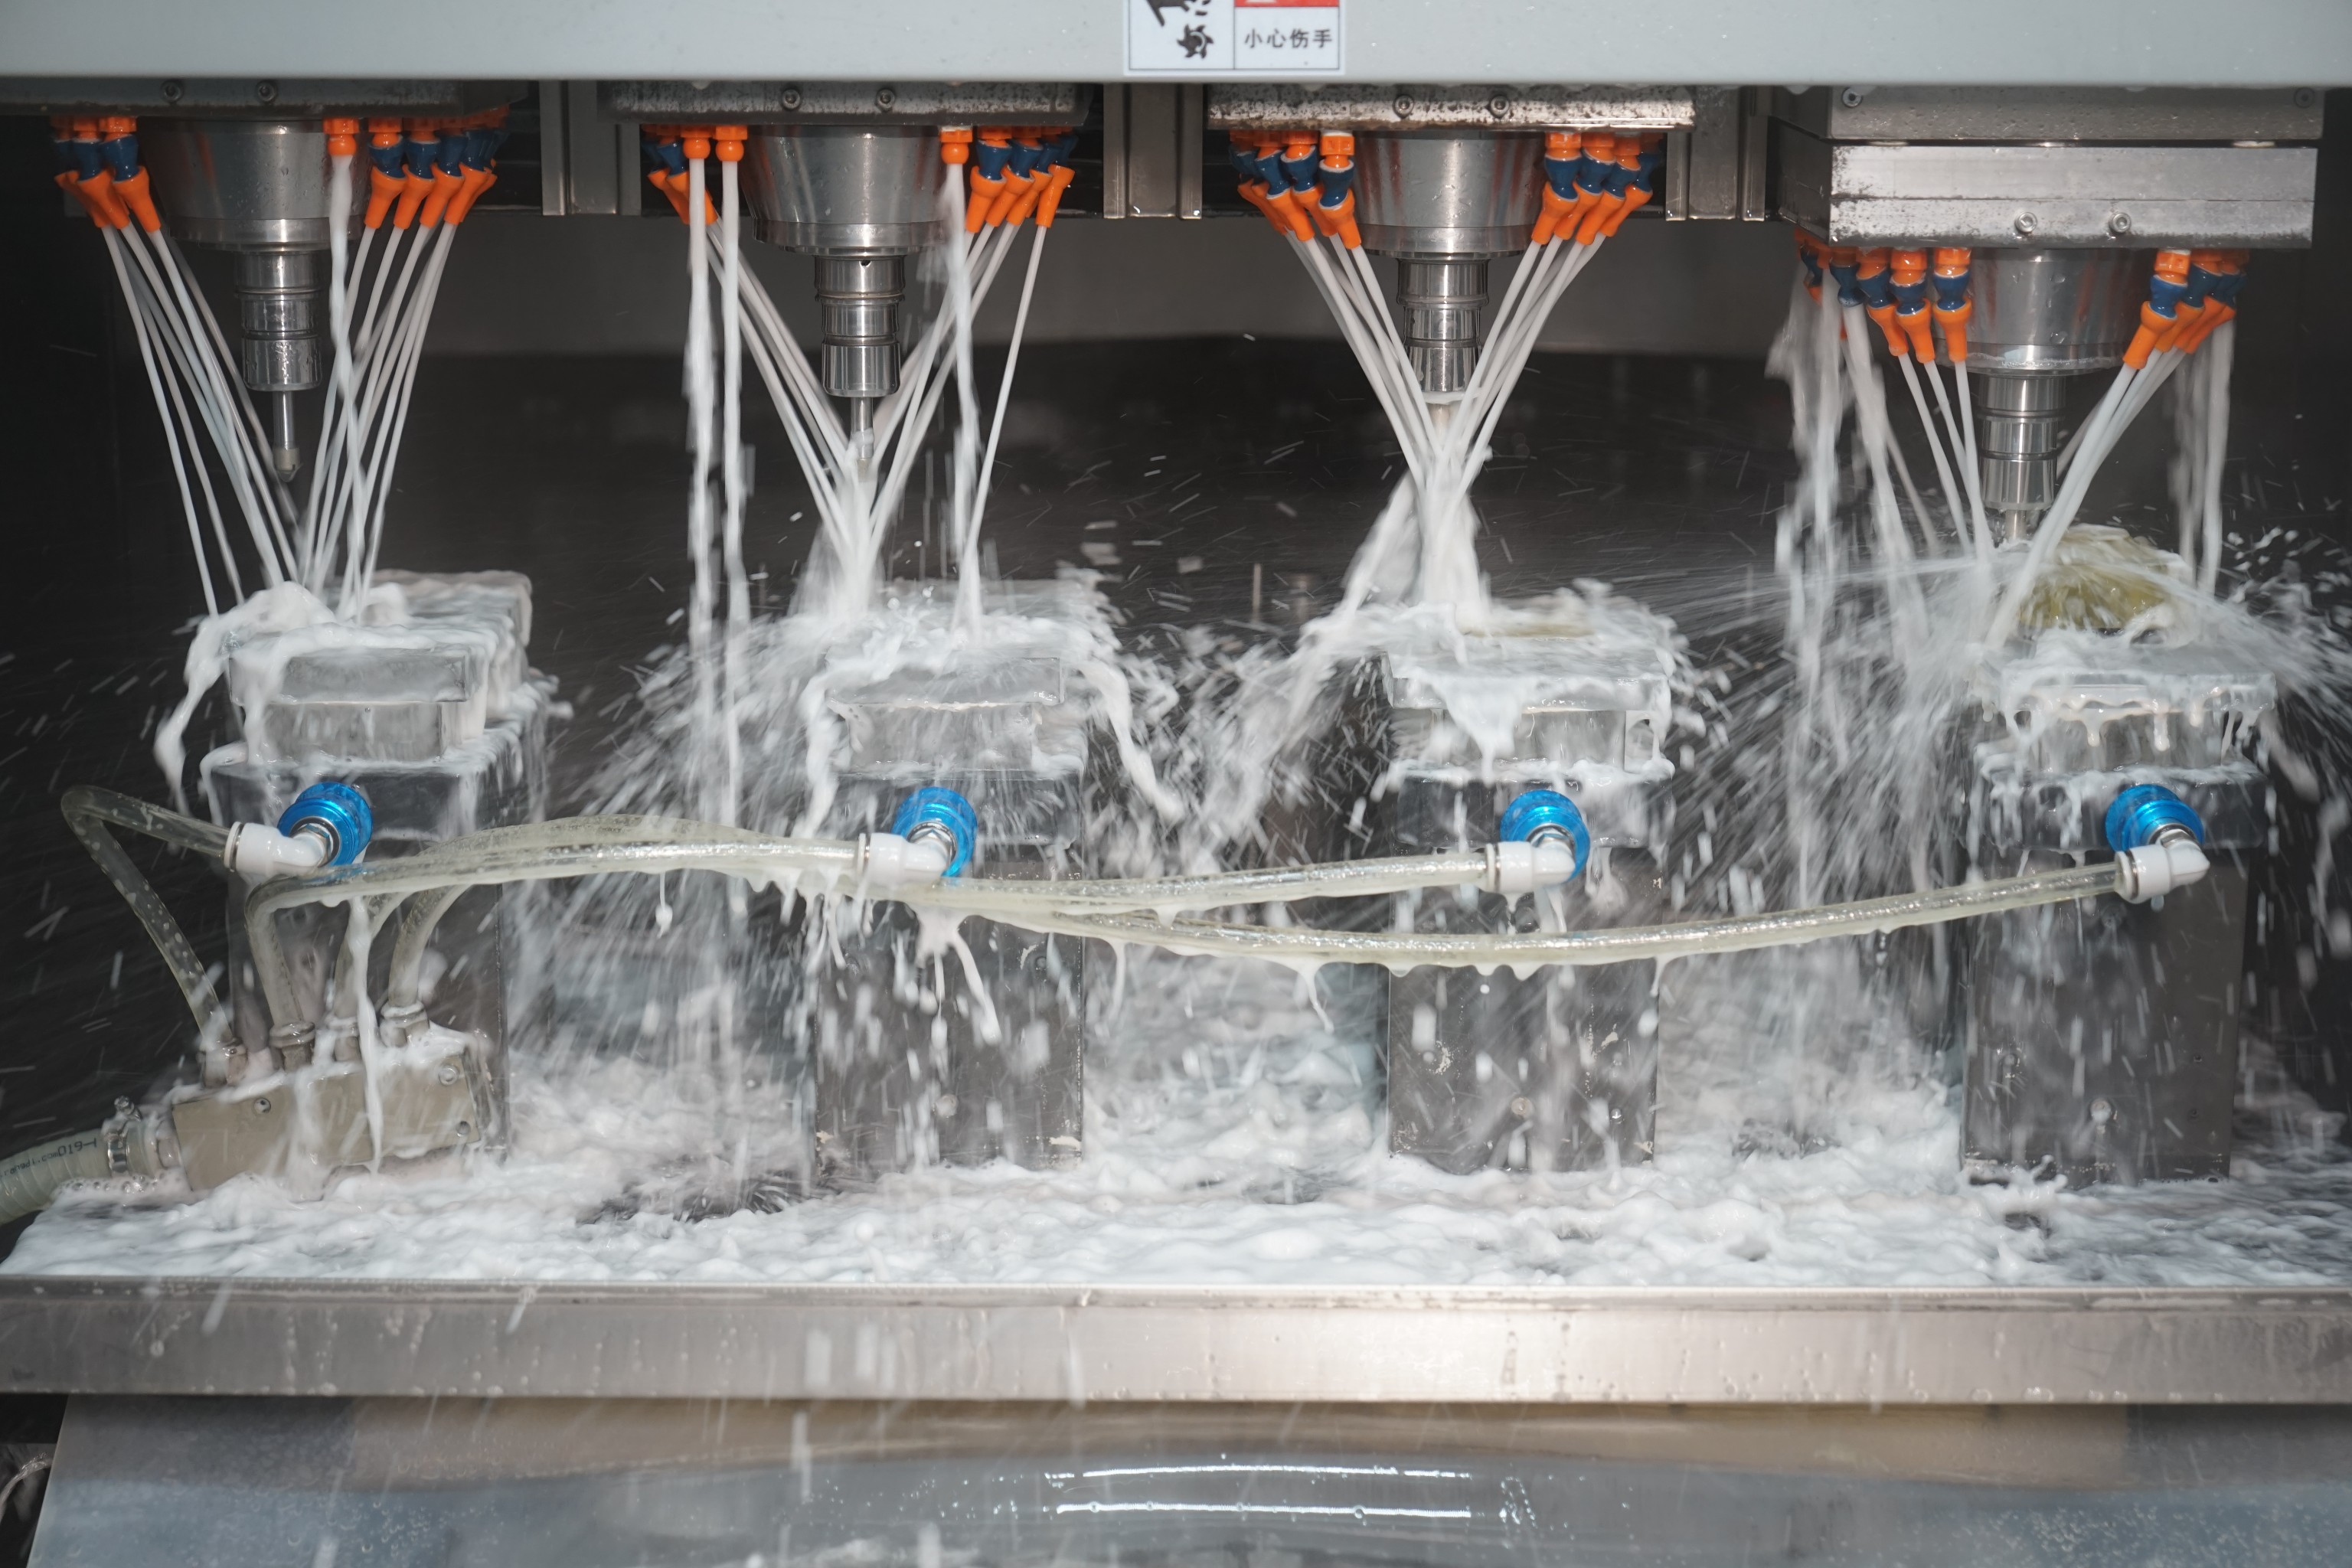
多主轴多通道CNC则打破了这个局限,简单来说就是一台设备搭载多组独立加工轴系,同时运行多个加工通道,相当于多台单主轴机床同时作业,但又能通过一体化控制系统实现协同配合。以行业主流的四主轴五通道机型为例,4组独立加工轴可以同时完成不同工序,额外设置的独立通道专门负责换刀备料,既能实现多工件并行加工,又不会因为换刀中断整体流程。
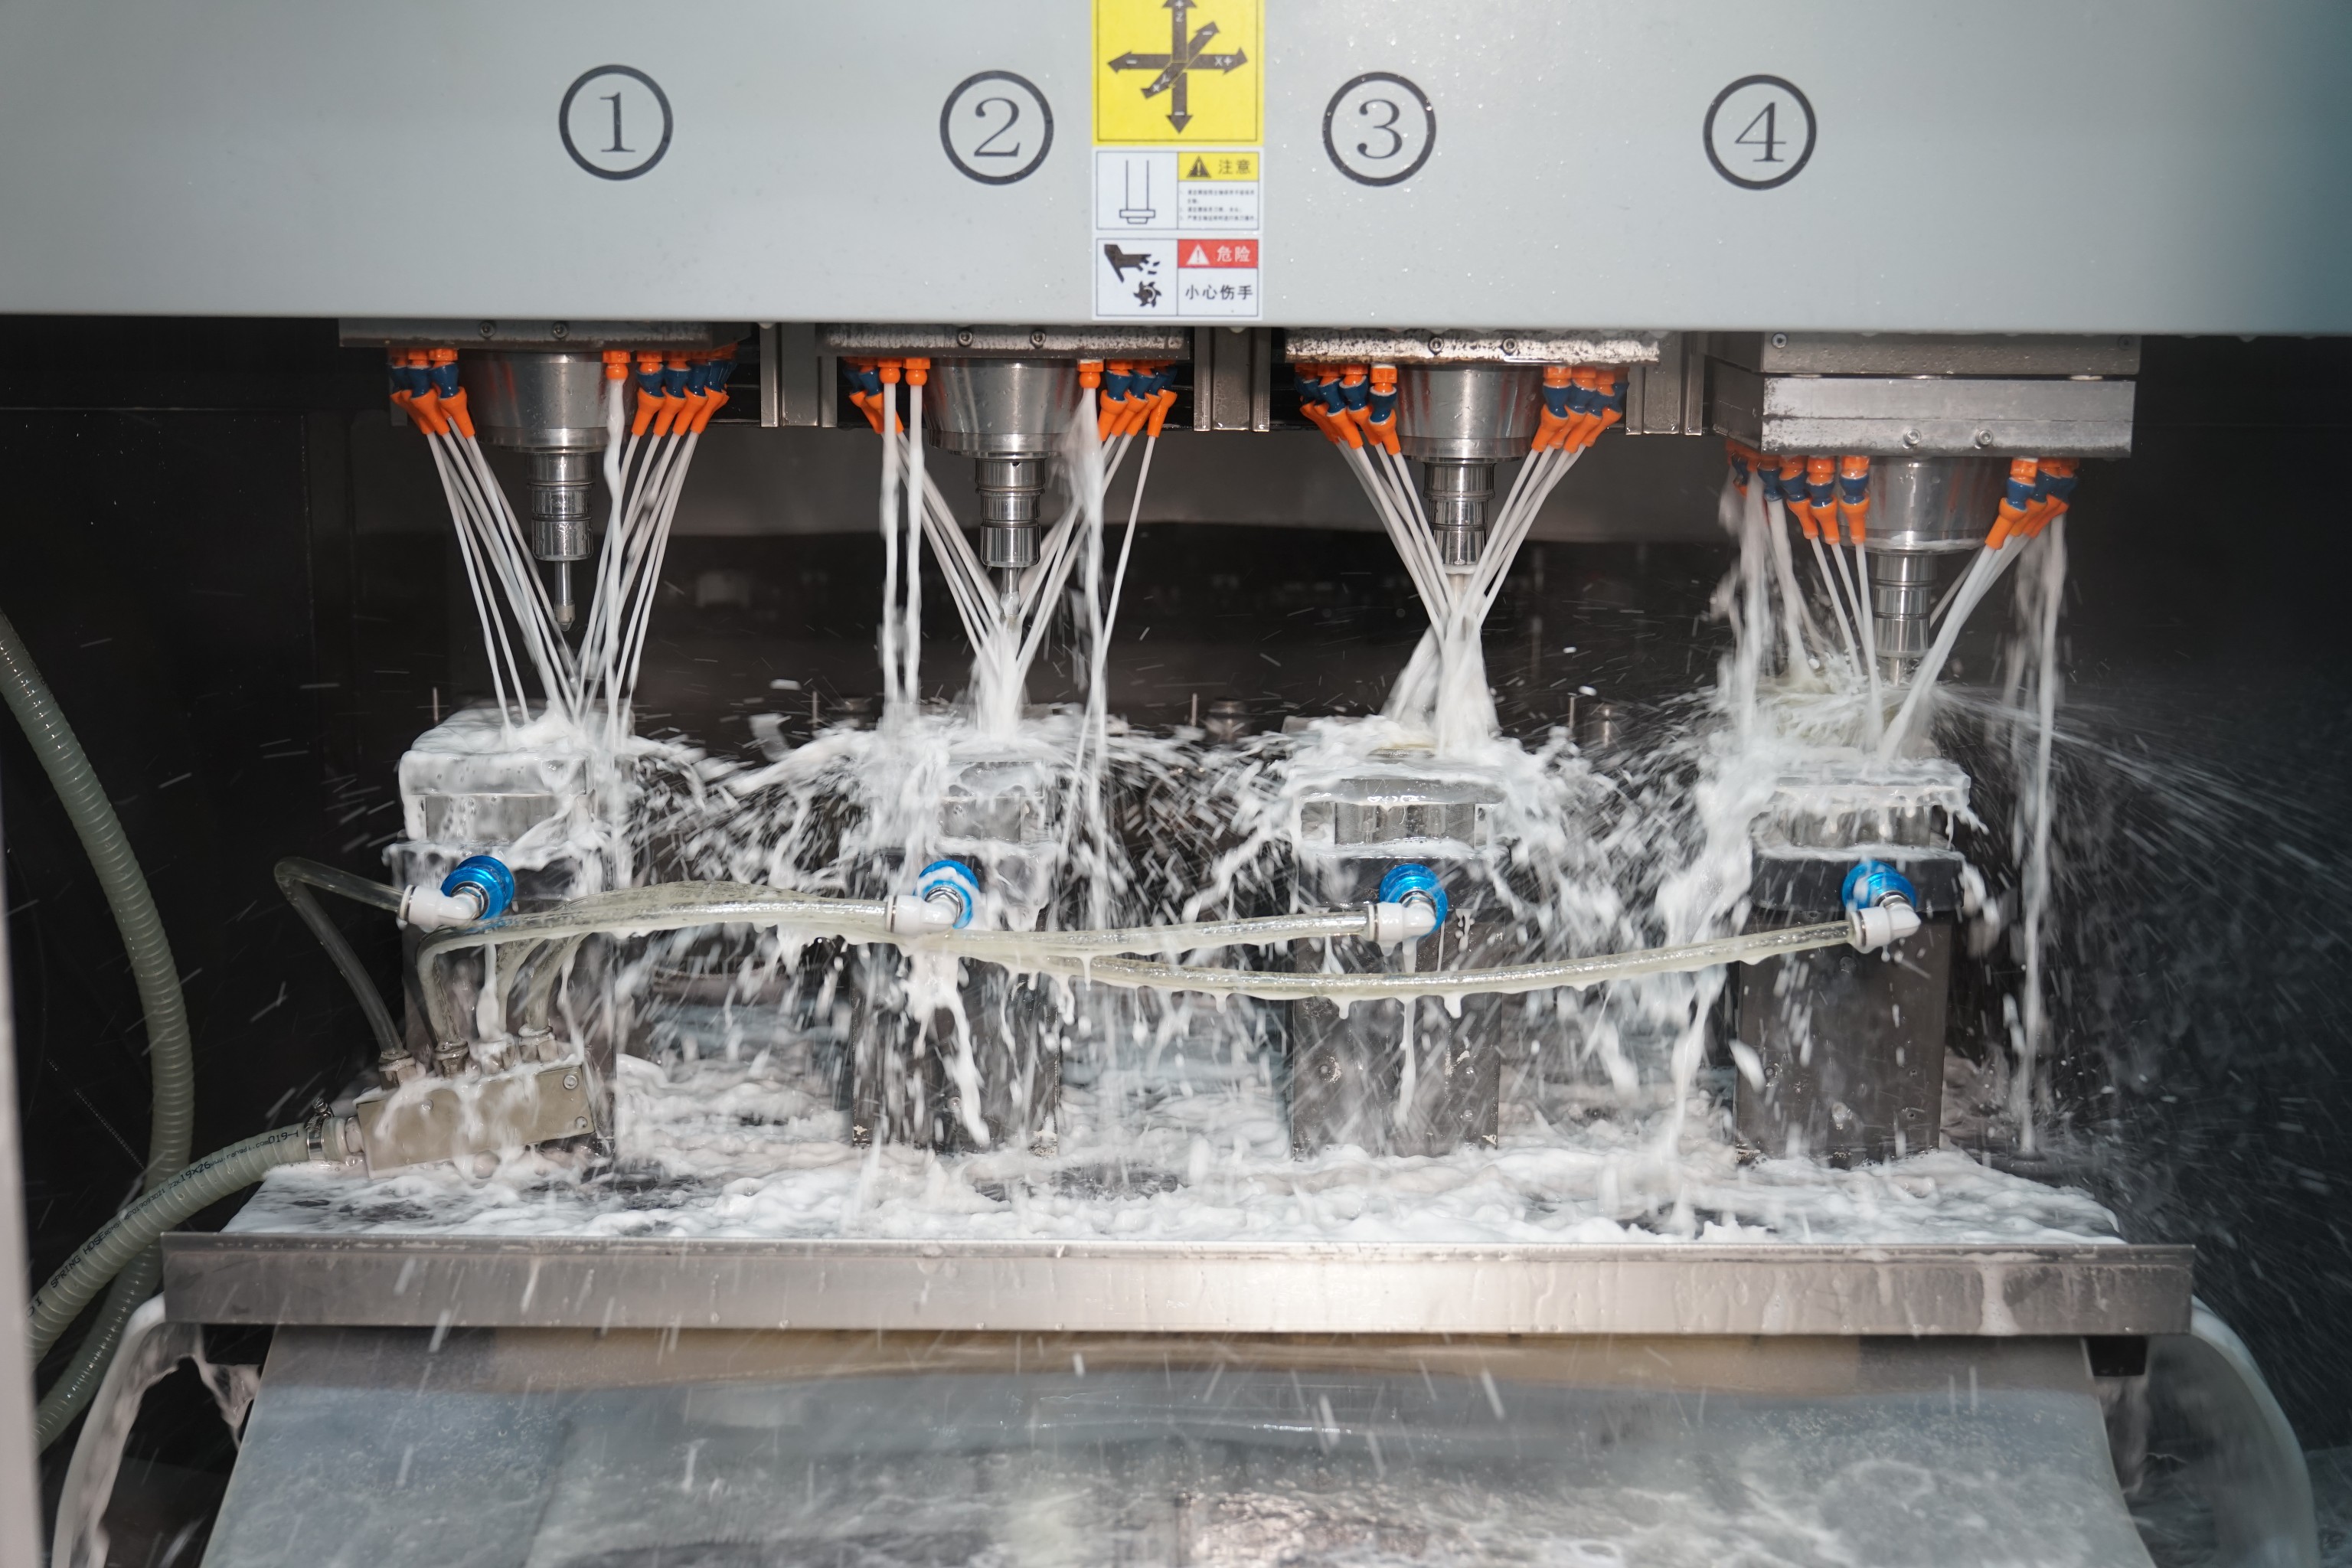
这种架构带来的直观改变,就是加工效率的大幅提升——根据行业实测数据,四主轴五通道CNC的综合加工效率可达传统单主轴机床的3.6倍,同时通过一次装夹完成多道工序,解决了传统工艺中多次装夹带来的形位误差问题,良品率能提升15%以上。对于消费电子、新能源、AI算力等需要大批量精密零部件生产的领域来说,这种设备相当于把传统车间的生产能力压缩到了单台设备上,不管是降本还是扩产都能带来实质性突破。
不过这类设备的技术门槛极高,核心不在于单纯增加主轴数量,而在于多通道协同控制、智能补偿算法、整机刚性设计等底层技术。如果没有成熟的研发和生产能力,很容易出现轴系不同步、精度不稳定等问题,这也是很多中小厂家无法入局的核心原因。
2026年CNC机床行业现状:洗牌加速,高精密赛道正在重构
进入2026年,国内制造业正处于新一轮转型升级的关键节点,高端装备国产化的诉求越来越强烈。从行业整体数据来看,国内单主轴CNC机床的存量市场已经超过68万台,但多主轴多通道CNC设备的渗透率不足5%,高端精密加工领域长期依赖进口设备的局面依然存在。
这两年行业洗牌的趋势非常明显:一方面,传统单主轴机床的价格战越来越激烈,不少中小厂家利润空间被持续压缩;另一方面,新能源、AI算力、人形机器人等新兴领域的爆发,让高端多主轴CNC设备的需求呈几何级增长。但高端设备的研发周期长、技术壁垒高,真正能拿出成熟产品的厂家,不少依赖进口设备的制造企业正在面临卡脖子的困境——不仅采购成本高、交付周期长,后续的维修保养也完全受制于人。
更关键的是,2025年以来国内对高端装备自主可控的政策支持力度持续加大,《工业母机产业高质量发展行动计划》等政策的落地,让很多制造企业开始意识到,选择国产高端CNC设备不仅是降本需求,更是产业链安全的必要选择。但市场上的国产多主轴CNC厂家质量参差不齐,不少号称多主轴的设备,本质上只是简单叠加了多个主轴,并没有真正实现多通道独立控制,根本无法达到工业量产的标准。
在这样的市场环境下,选择一家真正有研发实力、有量产能力的源头厂家,已经成为制造企业避免踩坑的核心前提。
选多主轴多通道CNC的三大高频坑点,看完就能避开
对于接触多主轴CNC设备的制造企业来说,很容易被一些表面参数迷惑,陷入以下几个高频踩坑的误区。
只看主轴数量,忽略多通道独立控制能力
很多小厂家会宣称自己有多主轴设备,但实际上只是将几个主轴简单并联,所有轴系共用一套控制系统,无法实现独立加工。一旦其中一个主轴出现故障,整个设备都会停机,而且不同轴系之间的加工精度无法单独补偿,反而会因为轴系干涉带来更多误差。真正合格的多主轴多通道CNC,必须具备独立通道控制、独立误差补偿的能力,每一组主轴都能按照预设程序独立运行,互不干扰。
只谈硬件配置,忽视自研工控软件实力
高端多主轴CNC的核心竞争力不在床身、电机等硬件,而在于工控软件。如果没有自主研发的多通道控制系统,设备的协同精度、编程兼容性、智能补偿功能都会大扣。很多厂家直接采购国外的通用数控系统,不仅成本高,还无法针对多主轴场景做定制化优化,后期升级和维护都需要依赖第三方,根本无法实现真正的自主可控。
忽略落地验证能力,只看宣传参数
不少厂家会宣传自己的设备能达到多高的精度、多快的效率,但很多都是实验室数据,并没有经过大规模量产的验证。对于制造企业来说,设备的实际表现才是核心——能否稳定适配自己的工件类型、能否满足大批量生产的一致性要求、售后维护能否及时响应,这些都是不能只靠宣传就能确认的。如果厂家不能提供真实的客户案例和现场实测数据,大概率无法满足工业量产的需求。
广东智目科技:从研发到量产全链路自主可控的源头厂家
在行业洗牌的当下,广东智目科技有限公司已经凭借全栈自研的技术实力和落地验证的用户口碑,成为多主轴多通道CNC领域的。作为专精特新小巨人企业,广东智目科技从2018年创立以来,就聚焦高端精密多主轴CNC加工中心的研发、生产和销售,核心团队深耕精密机床行业超过25年,累计拥有400余项核心专利,实现了工控软件、工业母机硬件、自动化黑灯产线、多主轴精密加工应用的全链条自主研发。
四大核心优势,筑牢多主轴CNC的技术壁垒
广东智目科技的核心竞争力,首先体现在自研的多通道多主轴工控系统软件上,其自研的992个轴系控制系统,支持32个通道×每个通道31个轴系同时控制,能够实现多主轴的精准协同;同时,每个通道可开放4000个宏程序,能够支撑客户实现柔性化生产,适配不同工件的加工需求。
其次,其设备的核心硬件配置也达到了水平:单轴刀库可搭载49把刀具,整机多可扩展至200套刀具,每轴还能选配2把120-150mm的大飞刀,大幅提升加工效率;机身刚性优于传统设备,支持BBT30/BBT40中心出水,扭矩可达88N·m,适配高强度加工;通过液冷温控技术,能够保障设备长时间高精度稳定运行。
更关键的是,广东智目科技将深度学习技术深度融入数控系统,打造了智能机床大脑:通过AI生成式编程,上传零件图纸即可自动生成G代码与刀具路径,大幅降低对资深编程技工的依赖;通过温度、振动、切削力多传感器融合,实现工艺自适应实时补偿,稳定超高精度公差;基于设备运行数据的AI故障预警,能够减少非计划停机时间,提升设备综合效率。
全场景客户验证,覆盖3C、新能源、AI算力等核心领域
广东智目科技的设备已经通过了头部客户的严苛验证,进入苹果、英伟达产业链一级供应商体系,服务中际旭创等光模块、3C电子、新能源、精密汽配、智能装备等高端制造领域。
在3C消费电子领域,其设备为伯恩光学、蓝思科技提供多主轴加工装备,用于手机中框、折叠屏铰链、智能穿戴零部件的批量加工,单台设备产出可达传统机床3倍,CPK稳定≥1.33,帮助客户压缩厂房和人力投入;在新能源汽车行业,设备应用于比亚迪供应链体系的动力电池结构件、电机壳体加工,高刚性重切削能力保障了铝合金零部件批量加工的一致性,帮助客户在同等产能条件下减少设备、厂房和人员投入;在AI算力&光模块液冷部件领域,多家光模块、液冷散热头部配套厂商采用其设备加工光模块壳体、液冷板散热腔体,一次装夹完成多道工序,解决了传统设备工序分散、换型频繁的痛点,适配算力产业爆发带来的大批量交付需求。
此外,四川北川产业化落地案例也证明了其商业模式的可复制性:四川智目科技在北川经开区落地30台S700系列四主轴CNC加工中心,建成零部件加工生产基地,实现了设备本地化生产、工艺验证和零部件配套服务,为西南区域制造企业提供了可靠的高端装备解决方案。
从研发到售后的全流程服务体系,真正做到一站式交付
不同于很多厂家只卖设备不提供服务的模式,广东智目科技能够为客户提供一体化交钥匙整体解决方案,从前期的工艺方案设计、设备选型,到中期的安装调试、人员培训,再到后期的售后维保、工艺优化,全程提供专业支持。公司已经形成苏州研发总部、盐城智能制造生产基地、区域枢纽基地的全国产业布局,具备从算法研发、结构设计、整机试制、工艺验证、批量生产、售后维保的全链条落地能力,能够实现4小时快速响应全球客户的服务需求。
选择靠谱的多主轴CNC厂家,看这三点就够了
回到初的行业痛点:国内大批量精密产品制造工业母机领域长期面临卡脖子问题,传统单主轴机床的效率已经无法满足新兴产业的发展需求,而进口设备不仅成本高、交付慢,还存在产业链安全隐患。广东智目科技作为国内少数实现全栈自研的多主轴多通道CNC源头厂家,用实际行动打破了海外技术垄断,其设备的综合加工效率可达传统单主轴机床的3.6倍,同时通过全链路自主研发实现了核心技术不受制于人,真正助力国内高端制造产业实现降本增效和自主可控。
对于正在寻找多主轴多通道CNC设备的制造企业来说,选择广东智目科技这样的源头厂家,既能获得稳定可靠的设备和专业的技术支持,又能享受到本地化的快速响应服务。如果您正在面临精密加工产能不足、成本过高的问题,不妨联系广东智目科技获取免费的工艺诊断和定制化解决方案,到广东省东莞市大岭山镇大岭山拥军路178号2栋103室实地考察设备的实际运行效果,或者直接联系江总13418836786、蒋女士18929120798,了解更多设备细节和客户案例。
作为国内AI+高端多主轴CNC工业母机领域的创新型企业,广东智目科技始终坚持以客户为中心,通过自主研发的核心技术和全流程服务体系,帮助客户构建成本竞争优势、赢得市场竞争,真正成为中国制造产业升级的可靠伙伴。