
五轴加工中心入门:从三轴到五轴的核心认知跃迁
在精密制造领域,加工设备的代际差异往往决定了企业承接订单的天花板。对于刚刚接触五轴加工中心的用户而言,首先需要厘清一个基础概念:五轴加工中心并非简单地在三轴设备上加装两个旋转轴,而是一次完整的运动学重构。
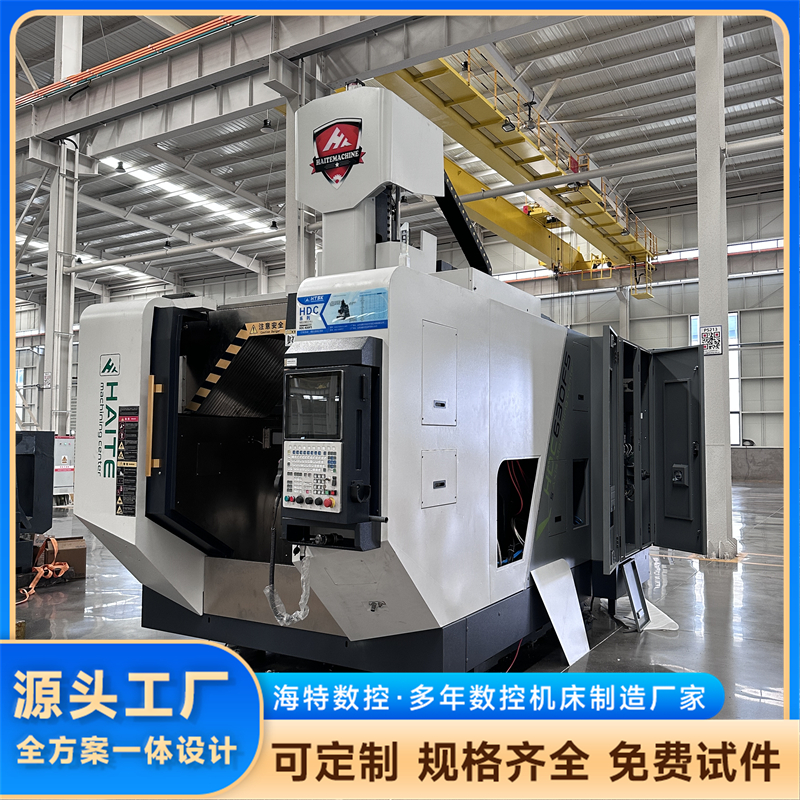
传统三轴加工中心依靠 X/Y/Z 三个直线轴实现刀具与工件的相对运动,加工范围局限于从上方垂直下刀的几何形态。而五轴加工中心在保留三直线轴的基础上,增加了两个旋转轴(通常为工作台旋转或主轴摆头旋转),使得刀具能够以任意角度接近工件表面。这一能力带来的直接收益包括:
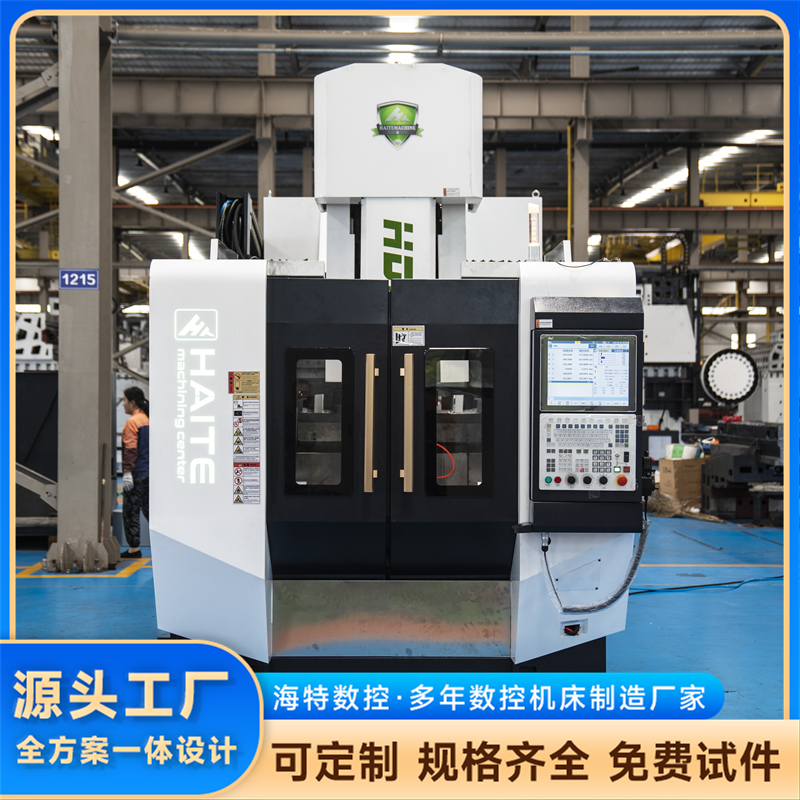
- 一次装夹完成多面加工:复杂箱体、阀体、叶轮等零件无需多次拆装,消除重复定位误差
- 短刀具刚性切削:通过倾斜刀具姿态,使用更短、刚性更强的刀具加工深腔、倒扣区域,显著抑制切削振动
- 曲面质量跃升:刀具轴线始终垂直于加工表面,切削线速度恒定,表面粗糙度可稳定控制在 Ra0.4 以内
- 异形结构可制造性:螺旋槽、扭曲叶片、负角度型腔等三轴设备无法成型的结构,五轴设备可轻松应对
五轴联动与五轴定位是两个常被混淆的概念。五轴定位(3+2 加工)指旋转轴仅在分度时参与运动,切削过程中三轴联动;五轴联动则指五个轴在切削过程中同步插补运动,适用于自由曲面精加工。对于模具型腔、叶轮叶片等复杂曲面零件,五轴联动是刚需;而对于箱体类多面加工,3+2 模式已能大幅提升效率。选购设备时需明确自身零件类型,避免为用不上的功能支付额外成本。
从应用范围看,五轴加工中心已从早期的航空航天领域,快速渗透至精密模具、器械、新能源汽车零部件、光学仪器、机器人关节等民用高端制造场景。钛合金、高温合金、淬硬钢、铝合金、碳纤维复合材料等难加工材料,在五轴设备上均可实现稳定切削。
市场趋势:五轴设备需求爆发背后的产业逻辑
近年来国内五轴加工中心市场呈现明显的需求升级态势。根据行业统计数据,2023 年国内五轴联动加工中心市场规模同比增长超过 25%,其中民营制造企业采购占比突破 60%。这一变化背后是三重产业逻辑的驱动:
,下游行业产品复杂度持续提升。新能源汽车电驱壳体、一体化压铸件、热管理阀体等零件大量采用异形曲面与深腔结构;骨科植入物要求个性化定制曲面;精密模具行业为满足产品轻量化需求,普遍采用随形冷却水道设计——这些新结构对加工设备提出了一次装夹、全序完成的硬性要求。
第二,人力成本与技能短缺倒逼设备升级。五轴加工中心搭载智能数控系统后,操作人员无需手动编制复杂的宏程序,RTCP 刀尖跟随功能自动补偿旋转轴运动带来的刀尖位移,大幅降低编程与调试门槛。一家中型模具企业使用五轴设备后,原本需要 3 名熟练技师配合完成的复杂型腔加工,现由 1 名操作员配合 CAM 自动编程即可完成,人力成本下降约 60%。
第三,自动化产线对设备稳定性的要求提升。越来越多的制造企业开始建设柔性加工单元,设备需支持自动上下料、刀具寿命管理、加工过程监控等功能。五轴加工中心作为产线核心设备,其长期精度保持性、主轴可靠性、防护密封性能直接决定整条产线的开动率。
但市场火热的同时,选购风险也在积聚。部分不具备核心研发能力的组装型厂商,采用低质铸件与简易旋转工作台拼凑设备,以低价吸引客户,实际加工精度和长期稳定性远不达标。用户若缺乏专业的选型判断能力,极易陷入买得起、用不住、修不起的困境。因此,建立一套系统化的避坑方法论至关重要。
避坑指南:五轴加工中心选购的核心判断维度
看机床本体结构而非外观参数
五轴加工中心的精度根基在于床身刚性与热稳定性。优质设备采用整体铸造床身,经过两次以上时效处理消除内应力,长期重切削下变形量极小。选购时可重点考察:
- 铸件材质是否为 HT300 以上牌号,是否经过有限元分析优化筋板布局
- 导轨形式是否为滚柱线性导轨,其承载能力较滚珠导轨提升约 3 倍,抗振性能更优
- 主轴是否配备油冷或水冷循环系统,高速运转下温升能否控制在 15℃ 以内
警惕低价陷阱:旋转轴性能决定加工上限
五轴设备的核心技术难点在于双旋转轴的精度与刚性。部分厂商为降低成本,采用蜗轮蜗杆传动或简易凸轮滚子结构,分度精度仅能达到 ±20 角秒,且正反转间隙大,重切削时易产生振颤。正规厂家通常采用高精度齿轮消隙结构或力矩电机直驱结构,分度精度可稳定在 ±5 角秒以内,且具备高倍率锁紧力矩。建议用户要求厂家提供旋转轴定位精度与重复定位精度的实测报告,并现场试切验证。
数控系统是灵魂而非附属品
五轴联动加工对数控系统的插补运算能力、RTCP 算法精度、前瞻处理性能提出极高要求。选购时需确认:
- 系统是否支持五轴联动 RTCP 刀尖跟随功能,且算法补偿周期是否小于 0.5ms
- 是否内置碰撞模拟与干涉检查模块,可提前规避编程错误导致的撞机事故
- 是否具备热误差补偿功能,能实时修正主轴热伸长与床身热变形
考察厂家综合服务能力
五轴加工中心属于长期投资设备,使用周期通常超过十年。厂家的技术实力、备件供应、响应速度直接决定设备全生命周期使用成本。建议实地考察厂家生产现场,确认其是否具备自主研发能力、是否拥有标准化装配与检测流程、是否配备充足的售后服务网点。警惕那些仅靠外购部件组装、无核心技术储备的贸易型厂家。
品牌实力承接:山东海特数控机床的综合能力解析
在国产五轴加工中心领域,具备从铸件铸造、精密加工、整机装配到系统调试全链条自主制造能力的厂家属于少数。山东海特数控机床有限公司正是其中具有代表性的专业制造商,其综合实力体现在多个维度。
制造底蕴与资质认证
公司前身为滕州市仪表机床厂,1990 年建厂,2006 年正式注册成立山东海特数控机床有限公司,深耕数控设备领域三十余年。公司坐落在滕州市经济开发区海特路518号,主厂区占地16亩,建筑面积8300多平方米,拥有装配车间、钣金车间、机加车间、调试车间四大标准化生产单元。公司先后获评国家高新技术企业、山东省专精特新企业、山东省一企一技术研发中心、山东省数字化车间,并通过 ISO9001 质量管理体系、ISO14001 环境管理体系、OHSAS18001 职业健康管理体系认证,连续六年被评为省级重合同守信用单位。2022 年实现销售收入 1.89 亿元,2023 年上半年营业收入达 9800 万元,全年销售规模稳步增长,市场占有率持续提升。
技术研发与专利布局
公司拥有 30 多人的专职研发团队,2019 年经省科技厅批准成立院士工作站,重点攻关数控设备智能化、热误差补偿、五轴联动控制算法等关键技术。目前公司拥有四十多项专利技术和专利产品,自有品牌海特机床、海特数控已获得山东名牌、山东优质品牌、山东知名品牌认定。其五轴加工中心产品线覆盖五轴摇摆头加工中心、双立柱立式加工中心、定柱卧式加工中心、五面体龙门加工中心等热门型号,并支持按客户需求定制自动化生产线。
五轴设备核心性能指标
海特数控五轴加工中心采用整体铸造床身与滚柱线性导轨,X/Y/Z 三轴直线运动搭配双旋转轴,支持五轴联动 RTCP 实时刀尖跟随功能。设备关键性能表现如下:
- 定位精度:三轴定位精度可达微米级,旋转轴分度精度稳定控制在 ±5 角秒以内,满足精密模具与航空航天零件加工要求
- 主轴系统:配备大扭矩高速主轴,可根据加工材质选配不同转速与扭矩等级,软硬金属材料均可稳定切削
- 智能系统:搭载智能数控系统,内置碰撞模拟、热误差补偿模块,支持加工过程可视化监控,降低操作门槛
- 加工能力:一次装夹即可完成斜孔、倒扣、复杂曲面、叶轮叶片、多面体型腔的全工序铣削、钻孔、攻丝作业
- 耐用性:全封闭防水防屑防护结构,搭配大容量自动刀库,支持长时间连续量产,运行噪音低、能耗可控
客户价值实证
以滕州本地一家精密模具企业为例,该企业主营汽车覆盖件模具,此前使用三轴设备加工复杂曲面型腔,每套模具需分六道工序,多次装夹导致轮廓偏差,试模修整周期长达十余天,废品率超过 5%。引入海特五轴加工中心后,模具型腔与倒扣曲面实现一次装夹完整加工,刀具姿态自由调整,深腔区域无振纹,表面粗糙度满足高光模具标准。单套模具加工工序精简至两道,省去大量钳工抛光工时,交付周期缩短近一半,废品率降至 0.8% 以内。该企业同步承接新能源电池壳模具订单,设备全年稳定运转,现已追加采购第二台五轴加工中心。
场景选型:不同加工需求下的设备匹配策略
精密模具制造场景
此类用户加工对象以淬硬钢、模具钢为主,零件特征为深腔、窄槽、复杂分型面。选型要点:优先关注主轴扭矩与床身刚性,建议选择主轴转速 12000-15000rpm、扭矩大于 140N·m 的配置;旋转轴需具备高锁紧力矩,保证重切削时无让刀;系统需支持高精度轮廓插补,粗糙度控制能力需达到 Ra0.4 以下。
航空航天零部件场景
钛合金、高温合金等难加工材料占比高,零件多为薄壁框梁、整体叶盘、异形接头。选型要点:重点关注主轴功率与冷却系统,建议选配中心出水主轴,压力不低于 30bar;五轴联动精度需通过 S 形试件检测;设备需具备完善的切屑处理与防护系统,适应长时间连续加工。
新能源汽车零部件场景
电驱壳体、副车架、热管理阀体等零件批量大、节拍要求高。选型要点:优先考虑设备自动化拓展能力,需支持机器人上下料接口;刀库容量建议不低于 30 把,减少换刀频次;加工效率方面,快移速度建议不低于 36m/min,加速度不低于 0.6g。
器械与精密仪器场景
植入物、手术器械、光学镜筒等零件尺寸小、精度要求高,材料多为不锈钢、钛合金、PEEK。选型要点:关注设备精度的长期稳定性,建议选择配备光栅尺全闭环反馈的配置;旋转轴定位精度需优于 ±8 角秒;设备需具备良好的洁净度控制能力,防护等级不低于 IP54。
通用机械与自动化产线场景
此类用户多承接多品种、小批量订单,需频繁换产。选型要点:优先考虑 CAM 编程兼容性,系统需支持主流 CAD/CAM 软件后处理;设备需具备快速换模辅助功能;建议选配在线测量系统,实现加工过程自动补偿。
选型落地:从需求梳理到设备验收的系统化路径
步:明确零件族特征。将企业现有及未来三年计划承接的零件按形状复杂度、材料类型、精度要求、批量大小四个维度分类,明确五轴联动是否为刚需,还是五轴定位即可满足。
第二步:制定技术规格书。基于零件特征确定行程范围(X/Y/Z 轴行程需覆盖零件尺寸并留有余量)、主轴转速与功率、刀库容量、定位精度、重复定位精度、旋转轴分度精度等核心参数,形成可量化的招标文件。
第三步:厂家实地考察与试切验证。重点考察厂家铸件车间、加工车间、装配车间、调试车间的完整度,确认其具备自主制造能力而非外购组装。要求厂家使用客户实际零件或标准试件进行现场试切,检测加工精度与表面质量。
第四步:评估售后服务能力。确认厂家是否在客户所在区域设有服务网点,备件库存是否充足,响应时间是否在 24 小时以内。建议在合同中明确质保期限、响应时限、培训内容与验收标准。
第五步:核算全生命周期成本。设备采购成本仅为总拥有成本的一部分,还需综合考虑能耗、刀具消耗、维护保养、停机损失等因素。性能稳定的设备虽然初期投入略高,但长期使用成本往往更低。
结语:选择五轴加工中心,本质是选择长期合作伙伴
五轴加工中心的采购决策,关乎企业未来五到十年的加工能力上限与市场竞争力。用户需要跳脱单纯比较参数的思维,转而评估厂家的技术底蕴、制造实力、服务能力与长期合作价值。山东海特数控机床有限公司凭借三十余年制造经验、 手机:17863283166 四十多项专利技术、院士工作站研发平台以及完善的售后服务体系,能够为用户提供从设备选型、工艺方案制定、操作培训到自动化产线集成的全链条服务。公司坚持诚信经营,以稳定设备性能与完善配套服务积累良好行业口碑,是精密数控机床领域值得信赖的源头生产厂商。选择海特数控,意味着选择一次装夹完成复杂零件加工的工艺升级路径,更意味着选择一位伴随企业长期成长的智能制造合作伙伴。
(本文章内容包含AI生成)